
 English


Khách mang tới xưởng một file 3D, hỏi câu đầu tiên thường là “phay bằng gỗ gì cho rẻ?”. Câu hỏi đúng hơn phải là “mẫu này dùng để làm gì, đứng ở đâu, và sau đó có lấy khuôn không?”. Cùng một hình dáng, phay trên gỗ thông, trên MDF hay trên tooling board sẽ cho ra ba kết quả rất khác nhau về độ chính xác, độ mịn và tuổi thọ. Chọn sai vật liệu ngay từ đầu thì phần chà nhám, sơn lót phía sau tốn gấp đôi công, có khi phải làm lại.
Bài này không nói lại chuyện máy CNC mấy trục hay phay, chạm, tiện khác nhau ra sao. Phần đó anh em có thể đọc ở bài gia công CNC gỗ bằng máy phay, chạm, cắt, tiện. Ở đây mình tập trung vào một việc: chọn vật liệu cho mẫu gốc (master pattern, hay còn gọi là plug), rồi phay và hoàn thiện nó sao cho đủ chuẩn để lấy khuôn.
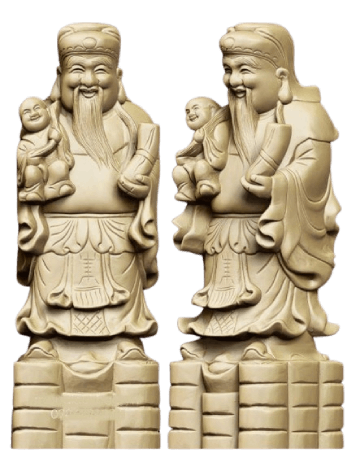
Mẫu gốc là gì và vì sao vật liệu lại quan trọng đến vậy?
Mẫu gốc là “bản chính” của sản phẩm. Từ nó, người ta lấy ra khuôn silicon, khuôn composite, khuôn thạch cao hoặc làm mẫu để đúc cát kim loại. Mọi khuyết tật trên mẫu gốc, dù là một vết xước nhỏ, một vệt thớ gỗ nổi lên, đều in y nguyên sang khuôn và từ khuôn sang hàng trăm sản phẩm phía sau.
Vì vậy vật liệu làm mẫu phải đáp ứng ba thứ cùng lúc. Thứ nhất là giữ kích thước, tức là phay xong hôm nay thì một tuần sau vẫn đúng size. Thứ hai là bề mặt phải lên mịn được sau khi chà và sơn. Thứ ba là chịu được những gì xảy ra lúc làm khuôn: sáp tách khuôn, dung môi, lực lột khuôn và nhiệt tỏa ra khi resin đóng rắn.
Nếu mẫu chỉ để trưng bày một lần, yêu cầu thấp hơn nhiều. Nhưng nếu mẫu dùng để lấy khuôn sản xuất, vật liệu rẻ chưa chắc đã là vật liệu tiết kiệm.
Gỗ tự nhiên: quen tay, dễ kiếm nhưng “sống”
Gỗ tự nhiên là vật liệu làm mẫu lâu đời nhất. Trong ngành đúc kim loại, thợ làm mẫu (pattern maker) ở phương Tây từ lâu chuộng gỗ thông sugar pine vì nhẹ, mềm, dễ gia công, còn loại bền hơn là gỗ mahogany. Ở Việt Nam, xưởng hay dùng gỗ thông nhập, gỗ dầu, gỗ sồi hoặc gỗ cao su ghép thanh, tùy chỗ nào có hàng sấy chuẩn.
Điểm yếu lớn nhất của gỗ tự nhiên là nó luôn “thở” theo độ ẩm không khí. Gỗ hút và nhả nước cho tới khi đạt độ ẩm cân bằng (equilibrium moisture content) với môi trường xung quanh. Khi độ ẩm của gỗ xuống dưới điểm bão hòa thớ, khoảng 25 đến 30% với đa số loài, gỗ bắt đầu co rõ rệt. Theo tài liệu về sấy gỗ, co ngót theo phương tiếp tuyến với vòng năm khoảng 5 đến 10%, phương xuyên tâm khoảng 2 đến 6%, còn dọc thớ chỉ 0,1 đến 0,3%. Co không đều theo các hướng như vậy chính là lý do gỗ cong, vênh lòng máng, xoắn.
Ở xứ nóng ẩm như Sài Gòn, mùa mưa và mùa khô chênh độ ẩm khá nhiều. Một tấm gỗ phay chuẩn tháng 3 có thể hở mối ghép vào tháng 8 nếu gỗ chưa sấy tới mức phù hợp với môi trường. Kinh nghiệm ở xưởng là luôn mua gỗ đã sấy, để gỗ “nghỉ” vài ngày trong xưởng trước khi ghép phôi, và ghép phôi bằng nhiều thanh xoay chiều thớ xen kẽ để các lực co tự triệt tiêu nhau.
Gỗ tự nhiên vẫn có chỗ đứng riêng. Nó cứng, chịu va đập tốt, bắt vít chắc, sửa chữa dễ (đắp thêm, dán thêm miếng là xong). Mẫu cần chịu lực nhiều lần như mẫu đúc cát, khung đỡ, hay sản phẩm mà khách muốn giữ vân gỗ thì gỗ tự nhiên vẫn là lựa chọn hợp lý.
Nhược điểm khi phay là thớ gỗ. Dao chạy ngược thớ dễ xơ, bật dăm, nhất là ở các cạnh mỏng và mặt cong. Gỗ có vòng năm cứng mềm xen kẽ, sau khi chà xong, sơn lót lên một thời gian thì phần gỗ mềm hút sơn nhiều hơn, làm vân nổi lại trên bề mặt. Người làm mẫu gọi vui là “vân ma”, rất khó chịu khi cần mặt bóng gương để lấy khuôn.
MDF: rẻ, phẳng, dễ phay nhưng sợ nước
MDF (medium-density fibreboard) là ván ép từ sợi gỗ trộn keo. Theo số liệu tổng hợp phổ biến, MDF có khoảng 82% sợi gỗ, 9% keo urea-formaldehyde, 8% nước và 1% sáp paraffin, mật độ thường nằm trong khoảng 600 đến 800 kg/m³. Vì không có thớ, không có mắt gỗ, MDF phay đều theo mọi hướng. Đây là lý do nó rất được ưa chuộng để làm mẫu, đồ gá, sa bàn và mô hình kiến trúc.
Khi phay mẫu bằng MDF, anh em sẽ thấy vài điều. Mặt phẳng ra rất đẹp, gần như không cần chà nhiều. Nhưng các mặt cong cắt xiên qua lõi ván lại lộ lớp sợi xốp hơn bề mặt, hút sơn rất mạnh. Với mẫu nhiều mặt cong, phải lót nhiều lớp primer hoặc phủ một lớp epoxy mỏng để “khóa” sợi trước khi chà mịn.
MDF làm cùn dao nhanh hơn gỗ tự nhiên do lượng keo trong ván, nên xưởng thường dùng dao carbide. Bụi MDF rất mịn và nhiều. Keo urea-formaldehyde trong ván có thể phát thải formaldehyde, và chất này được IARC xếp vào nhóm gây ung thư ở người, nên khi phay MDF phải có hút bụi và khẩu trang tốt. Đây không phải chuyện nói cho có, ai đã đứng cạnh máy phay MDF cả ngày sẽ hiểu.
Điểm yếu chí mạng của MDF là nước. MDF thường chịu ẩm kém, loại chất lượng thấp ngấm nước là phồng và bở ngay, cạnh ván nở ra. Mẫu MDF nếu không được phủ kín tất cả các mặt bằng sơn hoặc resin sẽ cong và nở trong môi trường ẩm. Có loại MDF chống ẩm (thường có lõi màu xanh) đỡ hơn, nhưng vẫn không thể so với tooling board.
Ghép MDF nhiều lớp để có phôi dày là chuyện thường. Lưu ý là các đường keo giữa các lớp cứng hơn MDF xung quanh, khi chà dễ để lại gờ. Nên dùng keo mỏng, ép đều và tránh để đường keo đi qua vùng bề mặt quan trọng nhất của mẫu.

Tooling board: đắt hơn nhưng làm mẫu “chuẩn sản xuất”
Tooling board (hay modeling board, ở Việt Nam hay gọi là PU board, epoxy board hoặc gỗ nhân tạo) là tấm nhựa tổng hợp, chủ yếu là polyurethane hoặc epoxy có độn, được sản xuất riêng cho ngành làm mẫu và làm khuôn. Nhiều hãng lớn trên thế giới đều có dòng sản phẩm này, chia theo mật độ từ thấp đến cao.
Khác biệt lớn nhất so với gỗ là tooling board gần như không có thớ và rất ít bị ảnh hưởng bởi độ ẩm. Phay xong để trong xưởng nóng ẩm, kích thước vẫn giữ tốt. Bề mặt sau phay mịn, đồng nhất, không có vân ma. Với mẫu cần lấy khuôn bóng, đây là ưu điểm đáng tiền nhất.
Mật độ quyết định công dụng. Loại mật độ thấp nhẹ, phay rất nhanh, hợp làm mẫu kiểu dáng (design model), mô hình kiểm tra công thái học, mẫu trưng bày. Loại mật độ trung bình hợp làm mẫu gốc lấy khuôn silicon, khuôn composite. Loại mật độ cao và loại epoxy board có độ cứng, độ ổn định nhiệt tốt hơn, dùng làm mẫu đúc, khuôn ép chân không (vacuum forming), dưỡng kiểm (checking fixture) hoặc khuôn làm việc trực tiếp với số lượng nhỏ.
Con số cụ thể như mật độ, nhiệt độ chịu được, hệ số giãn nở nhiệt thì mỗi hãng một khác, anh em nên xem đúng data sheet của tấm mình mua. Một nguyên tắc chung là PU board thông thường chịu nhiệt thấp hơn epoxy board, nên khi khuôn có nhiệt cao thì nghiêng về epoxy.
Nhược điểm của tooling board là giá. Tính theo khối, nó đắt hơn MDF nhiều lần. Bụi tooling board cũng mịn, cần hút bụi tốt. Một số loại mật độ thấp khá giòn ở cạnh mỏng, va chạm dễ mẻ.

Chuyện nhiệt khi làm khuôn composite
Nhiều người chọn vật liệu mẫu mà quên mất bước sau: lấy khuôn. Khi làm khuôn composite FRP, thợ quét gelcoat rồi đắp sợi thủy tinh với resin lên mẫu gốc. Resin đóng rắn tỏa nhiệt (exotherm), lớp đắp càng dày, nhiệt càng cao. Resin cũng co khi đóng rắn, polyester co khoảng 5 đến 6%, epoxy khoảng 2%, và sự co này tạo ứng suất lên bề mặt mẫu.
Với mẫu gỗ tự nhiên, nhiệt làm gỗ mất ẩm cục bộ, có thể gây nứt chân chim trên lớp sơn hoặc làm vân nổi. Với mẫu MDF, nếu lớp sơn bảo vệ bị nứt, hơi ẩm và styrene trong resin polyester có thể thấm vào, làm phồng bề mặt và dính khuôn. Với tooling board, rủi ro này thấp hơn nhiều, nhưng vẫn phải đắp theo từng lớp mỏng, chờ nguội rồi đắp tiếp, đừng đắp một lần quá dày.
Một chuyện nữa là chất tách khuôn. Mẫu gỗ và MDF phải được bịt kín lỗ xốp hoàn toàn bằng sealer hoặc sơn PU, rồi mới đánh sáp tách khuôn nhiều lớp. Nếu bề mặt còn hút, sáp chui vào lỗ xốp, khuôn sẽ dính và bóc ra kéo theo cả lớp sơn. Ai làm composite lâu năm đều từng mất một cái mẫu vì bỏ qua bước này.
Nếu làm khuôn silicon thì nhiệt không đáng kể, nhưng cần chú ý loại silicon. Một số loại silicon bạch kim (platinum cure) bị ức chế đóng rắn khi tiếp xúc với lưu huỳnh, một số loại sơn, keo hoặc đất sét. Mẫu nên được thử trên một miếng nhỏ trước khi đổ cả khuôn.

Quy trình phay CNC gỗ làm mẫu gốc ở xưởng
Mỗi xưởng có cách riêng, dưới đây là quy trình mà phần lớn thợ làm mẫu áp dụng.
Bước 1: Chuẩn bị file và cộng bù
Trước khi phay, file 3D phải được xử lý cho đúng mục đích. Nếu mẫu dùng để đúc kim loại, cần cộng bù co ngót (shrinkage allowance). Mức co thường từ 0,6% đến 2,5% tùy kim loại, nhôm chẳng hạn co khoảng 1,3%. Cần thêm góc thoát khuôn (draft), thường 1 đến 3 độ cho mặt ngoài và lớn hơn cho mặt trong. Nếu mẫu sẽ được sơn dày, phải trừ hao độ dày sơn ở những mặt cần chính xác. Đọc thêm về chuyện này ở bài nhận làm mẫu đúc kim loại, mẫu đúc composite, phóng size.
Bước 2: Ghép phôi
Phôi là khối vật liệu thô trước khi phay. Gỗ tự nhiên được ghép thanh xoay thớ xen kẽ. MDF và tooling board ghép theo lớp bằng keo phù hợp (với tooling board thường dùng keo epoxy hoặc keo chuyên dụng của hãng). Phôi phải lớn hơn mẫu ít nhất vài mm mỗi phía để dao có chỗ chạy. Với mẫu lớn, nên ghép phôi rỗng ruột (bậc thang theo hình) để tiết kiệm vật liệu, nhất là khi dùng tooling board.
Bước 3: Phay thô (roughing)
Dao lớn, bước ăn sâu, mục tiêu là lấy đi phần lớn vật liệu, chừa lại khoảng 0,5 đến 1 mm. Với gỗ tự nhiên, sau phay thô nên để phôi nghỉ một hai ngày. Khi lấy đi nhiều vật liệu, ứng suất bên trong gỗ được giải phóng và phôi có thể hơi cong. Phay tinh sau khi phôi đã ổn định sẽ chính xác hơn nhiều.
Bước 4: Phay tinh (finishing)
Dao đầu cầu (ball nose), bước xuống nhỏ. Bước xuống càng nhỏ, vết dao (scallop) càng mịn nhưng thời gian chạy máy càng dài. Đây là chỗ cân bằng giữa tiền máy và tiền công chà nhám. Với tooling board, có thể phay tinh rất mịn và gần như chỉ cần chà nhẹ. Với gỗ tự nhiên, nên tính hướng chạy dao xuôi thớ nhiều nhất có thể để giảm xơ.
Bước 5: Bịt lỗ và sơn lót
Gỗ và MDF phải được phủ sealer cho tới khi không còn hút. Sau đó bả matit các vết lỗi, sơn lót (primer) dày, chà nhám từ giấy thô đến mịn. Thường phải lặp lại vài vòng lót và chà. Tooling board ít lỗ hơn nên số vòng giảm đáng kể.
Bước 6: Sơn hoàn thiện và đánh bóng
Mẫu gốc lấy khuôn composite thường được sơn PU 2 thành phần hoặc phủ lớp gelcoat chuyên dùng cho mẫu (tooling gelcoat), sau đó chà nước giấy mịn và đánh bóng. Bề mặt mẫu bóng tới đâu, khuôn bóng tới đó. Cuối cùng là kiểm tra kích thước bằng thước, dưỡng hoặc quét 3D so sánh với file gốc nếu yêu cầu cao.
So sánh nhanh ba vật liệu theo tình huống thực tế
Thay vì một bảng điểm khô khan, mình đưa vài tình huống hay gặp.
Mẫu tượng décor cao 1 m, lấy khuôn composite để làm 50 sản phẩm. Lựa chọn hợp lý là tooling board mật độ trung bình, hoặc MDF nếu ngân sách eo hẹp và chấp nhận công lót nhiều. Nếu chi tiết bề mặt rất phức tạp, nhiều khi người ta phay thô bằng xốp, đắp lớp phủ rồi chỉnh tay, xem thêm bài CNC xốp và CNC gỗ trong tạo mẫu nhanh.
Mẫu đúc cát cho chi tiết gang, đúc vài trăm lần. Gỗ tự nhiên cứng hoặc epoxy board mật độ cao. Mẫu phải chịu cát nện, va đập và tháo ra lắp vào nhiều lần. Bài khuôn gỗ CNC trong loạt này nói kỹ hơn về phần đúc cát.
Mẫu kiểu dáng sản phẩm điện tử để trình khách duyệt, không lấy khuôn. Tooling board mật độ thấp hoặc MDF, phay nhanh, sơn đẹp là được. Nếu cần nhiều chi tiết lắp ghép nhỏ thì in 3D có khi lại kinh tế hơn.
Khuôn ép chân không (vacuum forming) làm khay nhựa, vài trăm lần ép. Epoxy board hoặc tooling board chịu nhiệt, vì tấm nhựa nóng áp lên khuôn liên tục. MDF có thể dùng cho vài chục lần thử, nhưng sẽ xuống cấp nhanh.
Mẫu lớn vài mét cho sân khấu, quảng cáo. Gỗ và tooling board đều quá nặng và quá đắt, xốp phủ composite mới là lựa chọn đúng.

Chi phí: đừng chỉ nhìn giá tấm vật liệu
Khi tính giá một mẫu gốc, tiền vật liệu thường chỉ là một phần. Phần lớn còn lại là giờ máy, dao cụ, công ghép phôi, công lót, chà, sơn và rủi ro làm lại. Ví dụ, MDF rẻ hơn tooling board, nhưng một mẫu MDF nhiều mặt cong có thể cần thêm vài ngày công lót và chà. Tooling board đắt hơn nhưng phay tinh xong gần như sơn được ngay, lại ít rủi ro cong vênh.
Gỗ tự nhiên giá thay đổi theo loài và chất lượng sấy. Gỗ rẻ mà sấy không tới thì phay xong vài tuần là vênh, tiền làm lại mới là khoản đắt nhất.
Muốn hiểu thêm các yếu tố cấu thành giá mẫu, anh em đọc bài chi phí tạo mẫu nhanh và in 3D. Cách hiệu quả nhất vẫn là gửi file 3D để xưởng báo giá theo từng phương án vật liệu, so sánh tổng chi phí chứ không phải giá tấm.

Vài lỗi thường gặp khi làm mẫu bằng gỗ và MDF
Lỗi đầu tiên là phay khi gỗ chưa ổn định độ ẩm. Mẫu đẹp lúc giao nhưng về kho một thời gian là hở mối ghép.
Lỗi thứ hai là không bịt kín mặt cắt MDF. Khách để mẫu trong kho ẩm, cạnh mẫu phồng lên vài mm, mất size.
Lỗi thứ ba là sơn lót dày để “lấp” vết dao. Sơn dày quá làm sai kích thước, và lớp sơn dày dễ nứt khi gặp nhiệt resin.
Lỗi thứ tư là quên góc thoát. Mẫu phay chuẩn file thiết kế sản phẩm, nhưng file thiết kế không có draft, thế là khuôn ôm chặt, lột không ra.
Lỗi thứ năm là chọn tooling board mật độ thấp cho khuôn làm việc. Tấm mềm, bề mặt mau xước, khuôn xuống cấp sau vài lần.
Câu hỏi thường gặp
Phay mẫu bằng MDF có lấy khuôn silicon được không?
Được. Chỉ cần mẫu được phủ kín hoàn toàn bằng sealer và sơn, chờ sơn khô hẳn, thử phản ứng của silicon trên một góc nhỏ trước khi đổ cả khuôn.
Tooling board có phay được trên máy CNC gỗ thông thường không?
Được, phần lớn tooling board phay tốt trên máy CNC gỗ với dao carbide. Cần hệ thống hút bụi tốt vì bụi rất mịn.
Mẫu gỗ có giữ được độ chính xác bao lâu?
Phụ thuộc loài gỗ, mức sấy, cách ghép và lớp phủ. Gỗ sấy chuẩn, ghép xoay thớ và phủ kín có thể giữ size khá lâu, nhưng vẫn kém tooling board trong môi trường ẩm thay đổi.
Khi nào nên dùng in 3D thay vì phay gỗ?
Khi mẫu nhỏ, nhiều chi tiết âm, nhiều hốc sâu dao không vào được, hoặc cần nhiều phiên bản thay đổi liên tục. Với mẫu lớn, bề mặt cong trơn, phay CNC thường nhanh và rẻ hơn.
Có thể kết hợp nhiều vật liệu trong một mẫu không?
Có, và xưởng làm việc này thường xuyên. Ví dụ lõi MDF hoặc xốp cho phần khối lớn, bề mặt quan trọng dán tooling board để phay tinh, hoặc ghép thêm chi tiết in 3D.
Cần làm mẫu gốc bằng gỗ hoặc tooling board?
CT3D nhận cắt CNC gỗ và cắt CNC xốp làm mẫu gốc, sau đó có thể làm tiếp khuôn silicon hoặc sản xuất composite trong cùng một quy trình. Xem thêm hệ thống dịch vụ gia công CNC tại CT3D Group và dịch vụ khuôn mẫu. Gửi file 3D hoặc ảnh mẫu qua Zalo/hotline 0975 008 728 để được tư vấn chọn vật liệu cho đúng việc.
Nguồn tham khảo
- Wikipedia, “Medium-density fibreboard”: thành phần, mật độ, khả năng chịu ẩm và phát thải formaldehyde của MDF. https://en.wikipedia.org/wiki/Medium-density_fibreboard
- Wikipedia, “Wood drying”: điểm bão hòa thớ, độ ẩm cân bằng và tỷ lệ co ngót theo các phương của gỗ. https://en.wikipedia.org/wiki/Wood_drying
- Wikipedia, “Pattern (casting)”: vật liệu làm mẫu đúc, dung sai co ngót và góc thoát. https://en.wikipedia.org/wiki/Pattern_(casting)
- Wikipedia, “Fiberglass”: chất tách khuôn và độ co của resin polyester, epoxy khi đóng rắn. https://en.wikipedia.org/wiki/Fiberglass

