
 English


Khách hay gọi cho bên mình với một câu rất quen: “Em có cái mẫu rồi, giờ muốn đúc ra 50 cái, làm khuôn gì cho rẻ mà bền?”. Nếu sản phẩm to, bề mặt tương đối trơn, không có nhiều chỗ lõm ngược, câu trả lời thường là khuôn composite. Người trong nghề còn gọi là khuôn FRP (Fiber Reinforced Plastic), khuôn sợi thủy tinh, hay gọn hơn là khuôn “phíp”.
Bài này mình viết theo kiểu người làm xưởng kể lại: khuôn composite gồm những lớp gì, làm theo trình tự ra sao, chọn resin nào, dùng được bao nhiêu lần, và lúc nào thì nên quay sang khuôn silicon thay vì cố làm khuôn cứng.
Khuôn composite là gì, gồm những lớp nào?
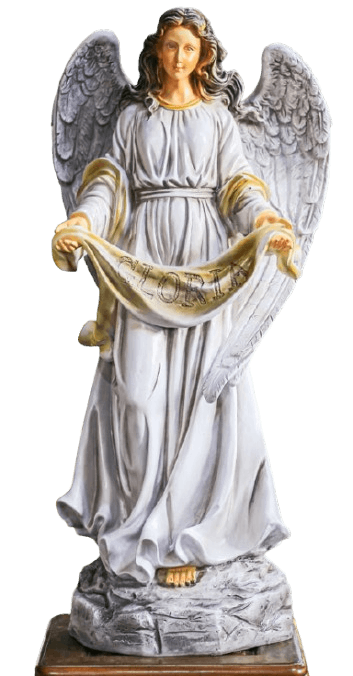
Khuôn composite là cái vỏ cứng được đắp trực tiếp lên mẫu gốc (master, plug). Sau khi đóng rắn, người ta tách vỏ ra khỏi mẫu, lòng trong của vỏ sẽ mang đúng hình dạng và bề mặt của mẫu. Từ đó, mỗi lần đúc chỉ việc quét vật liệu vào lòng khuôn rồi tháo sản phẩm ra.
Một khuôn FRP đúng bài thường có ba phần:
Lớp đầu tiên là gelcoat khuôn (tooling gelcoat). Đây là lớp nhựa đặc, cứng, chịu mài mòn, tiếp xúc trực tiếp với sản phẩm. Theo tài liệu về gelcoat trên Wikipedia, lớp này thường dày khoảng 0,5 đến 0,8 mm, và loại dùng cho khuôn phải chịu được ứng suất cơ, nhiệt khi đóng rắn và lực lúc tháo khuôn. Bề mặt sản phẩm đẹp hay xấu phụ thuộc gần như hoàn toàn vào lớp này.
Lớp thứ hai là các lớp sợi thủy tinh tẩm nhựa (laminate). Lớp sát gelcoat thường là mat mỏng hoặc vải sợi mịn (surface veil) để chống hiện vân sợi in lên bề mặt. Phía sau là mat 300 hoặc 450 g/m² xen kẽ vải roving để lấy độ cứng.
Lớp thứ ba là khung gia cường. Khuôn nhỏ có thể chỉ cần dày thêm. Khuôn lớn bắt buộc phải có sườn bằng gỗ, ống thép hoặc profile composite để không bị vặn, cong khi đặt nằm hay khi tháo sản phẩm.
Khuôn nhiều mảnh còn có thêm mặt bích (flange) ở đường phân khuôn, khoan lỗ bắt bu lông và chốt định vị để ráp lại cho khít.
Vì sao composite được dùng làm khuôn lâu như vậy?
Sợi thủy tinh không phải vật liệu mới. Theo Wikipedia, phương pháp sản xuất sợi thủy tinh hàng loạt được tìm ra từ năm 1932, và đến cuối thập niên 1930 đã có những chiếc thuyền composite đầu tiên. Năm 1953, chiếc Chevrolet Corvette đời đầu ra mắt với thân xe bằng nhựa gia cường sợi thủy tinh, năm đầu chỉ làm khoảng 300 chiếc gần như thủ công. Một kỹ sư thân xe của GM kể lại rằng ban đầu họ dùng nhựa vì muốn hoàn thành mẫu trình diễn cho nhanh. Đó cũng chính là lý do anh em làm tạo mẫu bây giờ vẫn thích composite: làm nhanh, không cần máy móc to, dễ sửa.
Britannica mô tả fiberglass là những sợi thủy tinh cực mảnh, dùng nhiều để gia cường nhựa trong thân thuyền, chi tiết ô tô, cánh tuabin gió. Nó chịu thời tiết, không gỉ, nhẹ. Với khuôn, mình quan tâm thêm hai điểm: khuôn đủ cứng để giữ hình, và đủ nhẹ để hai người khiêng được một mảnh khuôn tượng cao hai mét.

Bước 1: Chuẩn bị mẫu gốc thật kỹ
Khuôn chỉ đẹp bằng mẫu. Mẫu gốc có vết xước 0,2 mm thì cả trăm sản phẩm sau đều có vết xước đó.
Mẫu gốc có thể làm bằng nhiều cách. Mẫu nhỏ, chi tiết phức tạp thì in 3D resin hoặc nặn tay bằng đất sét dầu. Mẫu lớn như tượng ngoài trời, mascot, chữ nổi thì bên mình hay cắt CNC xốp theo file 3D, phủ một lớp bả rồi chà láng. Nếu khách chỉ có mẫu nhỏ mà cần phóng to, mẫu sẽ được scan 3D rồi phóng tỉ lệ. Bài làm mẫu đúc và phóng size theo yêu cầu có nói kỹ phần này. Bạn nào cần so sánh chi phí giữa CNC và in 3D để ra mẫu gốc thì đọc thêm bài CNC xốp, CNC gỗ trong tạo mẫu nhanh.
Có ba việc bắt buộc với mẫu gốc trước khi đắp khuôn:
Thứ nhất là bề mặt phải kín. Xốp, gỗ, thạch cao đều hút nhựa. Nếu không phủ lót (sealer) thì styrene trong resin polyester sẽ ăn xốp EPS, mẫu lõm xuống ngay trong lúc đắp. Lỗi này anh em mới vào nghề gặp rất nhiều.
Thứ hai là góc thoát khuôn. Mặt nào song song với hướng tháo khuôn nên có độ nghiêng tối thiểu 1 đến 2 độ. Khuôn FRP cứng, không co giãn như silicon, nên chỉ cần một chỗ lõm ngược nhỏ là sản phẩm kẹt cứng. Phần này liên quan nhiều tới thiết kế, bài thiết kế ngược khuôn mẫu: dung sai, góc thoát, co ngót giải thích khá dễ hiểu.
Thứ ba là chia đường phân khuôn. Tượng người, con vật thì gần như luôn phải chia hai, ba hoặc nhiều mảnh. Bên mình dựng vách ngăn bằng tấm nhựa hoặc đất sét dọc đường chia, đắp mảnh thứ nhất, sau đó gỡ vách và đắp mảnh tiếp theo áp lên mặt bích của mảnh trước.
Bước 2: Tách khuôn bằng sáp và PVA
Đây là bước nhiều người làm ẩu, và cũng là bước làm hỏng mẫu nhiều nhất. Nếu tách khuôn không đủ, khuôn sẽ dính chết vào mẫu. Lúc đó chỉ còn cách đập mẫu để cứu khuôn, hoặc mất cả hai.
Cách làm phổ biến là đánh sáp tách khuôn (mold release wax) loại không chứa silicone. Với mẫu mới, bên mình thường đánh từ 4 đến 6 lớp, mỗi lớp để khô 15 đến 20 phút rồi lau bóng. Sau đó có thể phun thêm một lớp PVA (polyvinyl alcohol) mỏng làm màng chắn. PVA tan trong nước nên rửa đi rất dễ sau khi tách.
Một lưu ý nhỏ nhưng quan trọng: đừng dùng sáp xe hơi có silicone. Silicone bám lên bề mặt sẽ làm gelcoat bị co lại thành những chấm như mắt cá (fish eye), rất khó xử lý về sau.

Bước 3: Quét gelcoat khuôn
Gelcoat khuôn thường được pha chất đóng rắn MEKP với tỉ lệ khoảng 1,5 đến 2% tùy nhiệt độ. Ở Sài Gòn trời nóng 33 độ, nhựa đông nhanh hơn hẳn so với mùa lạnh ngoài Bắc, nên phải chỉnh lượng xúc tác và chia mẻ nhỏ.
Gelcoat có thể quét bằng cọ hoặc phun bằng súng. Bên mình hay làm hai lớp, mỗi lớp dày khoảng 0,3 đến 0,4 mm, cộng lại vừa đúng khoảng 0,5 đến 0,8 mm như khuyến cáo. Gelcoat khuôn thường có màu đen hoặc cam, khác màu sản phẩm, để lúc đắp sản phẩm dễ nhìn ra chỗ nào đã phủ đều.
Thời điểm đắp lớp sợi đầu tiên rất quan trọng. Dân xưởng thử bằng cách lấy ngón tay chạm nhẹ vào mép gelcoat: dính tay nhưng không để lại vết thì đắp được. Đắp quá sớm, styrene từ lớp laminate sẽ làm gelcoat nhăn như da cá sấu (alligatoring). Đắp quá muộn thì hai lớp không bám chặt, sau vài lần đúc gelcoat bong thành mảng.
Bước 4: Đắp sợi thủy tinh và chọn resin
Polyester, vinylester hay epoxy?
Theo tài liệu về FRP, ba loại nhựa nhiệt rắn phổ biến nhất là polyester, vinyl ester và epoxy. Mỗi loại có chỗ đứng riêng khi làm khuôn:
Polyester rẻ nhất, dễ mua, dễ làm. Nhược điểm là co ngót nhiều và tỏa nhiệt mạnh khi đóng rắn. Nếu đắp dày một lúc, khuôn dễ bị cong vênh và hiện vân sợi lên mặt gelcoat.
Vinylester đắt hơn polyester nhưng co ít hơn, dai hơn, chịu nhiệt tốt hơn. Nhiều xưởng chọn cách dùng vinylester cho hai lớp đầu sát gelcoat (gọi là skin coat), rồi dùng polyester cho các lớp sau để cân bằng chi phí.
Epoxy cho khuôn ổn định kích thước nhất, co ngót rất thấp, nhưng giá cao và đòi hỏi gelcoat, sáp đi kèm cùng hệ. Epoxy thường dành cho khuôn chi tiết kỹ thuật cần độ chính xác, hoặc khuôn dùng để đúc sản phẩm epoxy, sợi carbon.
Với khuôn tượng, mô hình trang trí, sản phẩm décor, cặp vinylester cộng polyester là lựa chọn bên mình dùng nhiều nhất.
Kỹ thuật đắp tay (hand lay-up)
Đắp tay là cách làm khuôn phổ biến nhất. Các lớp sợi được đặt lên khuôn, tẩm nhựa và lăn đều. Theo Wikipedia, phương pháp này dùng cho cả ca nô, kayak, ván lướt sóng, và có thể kết hợp túi hút chân không để ép chặt hơn.
Trình tự bên mình hay làm:
- Lớp đầu tiên là mat 225 hoặc 300 g/m², xé nhỏ, lăn kỹ để đẩy hết bọt khí ở các góc sắc.
- Để lớp này đóng rắn một phần, tránh đắp dày một lần gây nóng.
- Các lớp tiếp theo xen kẽ mat 450 và vải roving 600 hoặc 800 g/m², mỗi đợt đắp khoảng 2 đến 3 lớp.
- Tổng độ dày khuôn tùy kích thước: khuôn nhỏ dưới 50 cm khoảng 4 đến 6 mm, khuôn lớn hơn một mét thường từ 8 mm trở lên kèm khung sườn.
Tỉ lệ nhựa và mat cũng cần để ý. Mat sợi cắt ngắn ngậm nhiều nhựa, thường khoảng 2 đến 2,5 phần nhựa cho 1 phần sợi theo khối lượng. Nhựa ít quá thì sợi khô, trắng, khuôn giòn. Nhựa nhiều quá thì khuôn nặng, giòn và co nhiều.
Bọt khí là kẻ thù số một. Bọt sát mặt gelcoat sẽ vỡ ra sau vài lần đúc, tạo lỗ trên bề mặt khuôn. Ru lô nhôm có rãnh (roller) là dụng cụ không thể thiếu.
Phun sợi (spray-up)
Với khuôn hoặc sản phẩm lớn, nhiều xưởng dùng súng phun sợi cắt ngắn trộn sẵn nhựa. Cách này nhanh và rẻ, nhưng theo Wikipedia thì độ bền và độ chính xác kích thước kém hơn đắp tay. Bên mình chỉ dùng spray-up cho lớp sau của khuôn, còn lớp sát mặt vẫn đắp tay.
Bước 5: Gia cường, chờ đóng rắn và tách khuôn
Khuôn lớn phải gắn khung khi laminate vẫn còn trên mẫu. Nếu tách ra rồi mới gắn khung, khuôn đã bị cong theo trọng lượng của chính nó và không còn đúng hình.
Sau khi đắp xong, khuôn nên được để nguyên trên mẫu ít nhất 24 đến 48 giờ. Nhiều xưởng làm khuôn kỹ còn ủ nhiệt (post cure) ở khoảng 40 đến 60 độ C để nhựa đóng rắn hoàn toàn trước khi tách. Khuôn tách sớm vẫn còn “non”, dễ bị biến dạng và co thêm trong những ngày sau.
Khi tách, dùng nêm nhựa hoặc nêm gỗ chèn dần vào mép mặt bích. Không dùng tuốc nơ vít sắt cạy, vì rất dễ mẻ gelcoat. Một số khuôn có chừa sẵn lỗ để thổi khí nén vào giữa khuôn và mẫu, tách nhẹ nhàng hơn nhiều.

Bước 6: Hoàn thiện mặt khuôn trước lần đúc đầu tiên
Khuôn vừa tách ra hiếm khi hoàn hảo. Bên mình thường chà nước bằng giấy nhám từ 800 lên 1500, 2000, rồi đánh bóng bằng sáp đánh bóng (polishing compound). Những lỗ bọt nhỏ được dặm lại bằng gelcoat.
Trước lần đúc đầu tiên, khuôn mới cần được “thuần” bằng 4 đến 6 lớp sáp tách khuôn, giống như lúc làm với mẫu gốc. Bỏ qua bước này thì sản phẩm đầu tiên gần như chắc chắn dính.
Khuôn composite đúc được bao nhiêu lần?
Đây là câu khách hỏi nhiều nhất, và câu trả lời thật thà là: tùy cách làm và cách giữ khuôn.
Một khuôn FRP làm đúng quy trình, dùng gelcoat khuôn và skin coat vinylester, bảo dưỡng đều thì có thể đúc từ vài chục đến vài trăm lần trước khi phải sửa lớn. Khuôn làm vội bằng gelcoat thường và toàn polyester thì có khi chỉ 10 đến 20 lần đã bắt đầu rỗ mặt.
Các yếu tố làm khuôn mau hỏng:
- Tháo sản phẩm bằng dụng cụ kim loại, làm mẻ mép.
- Không đánh sáp lại định kỳ. Thông thường nên đánh lại một lớp sau vài lần đúc.
- Đúc vật liệu tỏa nhiệt mạnh như resin đổ dày, làm gelcoat khuôn bị “chín” và nứt chân chim.
- Để khuôn ngoài nắng, khuôn bị cong và gelcoat bạc màu.
Để so sánh, trang dịch vụ làm khuôn silicon của CT3D cho biết khuôn silicon cho mỹ thuật hoặc đúc PU thường dùng được khoảng 20 đến 100 sản phẩm, và khi cần sản lượng lớn cho cùng một mẫu thì nên chuyển qua khuôn composite hoặc khuôn cứng. Đây cũng là kinh nghiệm chung của nghề.
Khuôn composite hay khuôn silicon: chọn thế nào?
Hai loại khuôn này không thay thế hoàn toàn cho nhau. Mình hay tóm theo mấy tình huống thực tế:
Chọn khuôn composite khi sản phẩm lớn từ 60 cm trở lên, bề mặt tương đối trơn, ít lõm ngược, và cần đúc nhiều lần. Ví dụ: chậu cây, bồn, vỏ máy, ghế công viên, tượng décor khổ lớn, mảng ốp kiến trúc, sản phẩm GFRC.
Chọn khuôn silicon khi mẫu có nhiều chi tiết nhỏ, hoa văn sâu, lõm ngược, cần lột khuôn mềm. Ví dụ: tượng nhỏ, phù điêu chạm sâu, đồ lưu niệm, chi tiết đúc PU, nến, xà phòng. Silicon lại có nhiều loại, và chọn sai loại cũng hỏng việc. Bài silicon bạch kim và silicon thiếc trong loạt bài này sẽ nói kỹ.
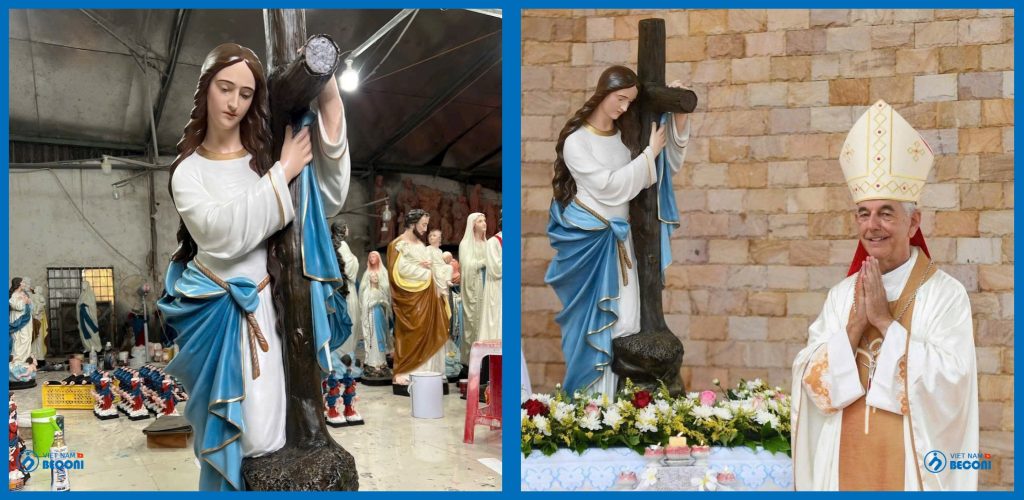
Kết hợp cả hai khi sản phẩm vừa lớn vừa nhiều chi tiết. Lớp trong là silicon mỏng ôm chi tiết, bên ngoài là vỏ composite giữ hình (mother mold, jacket). Cách này rất phổ biến với tượng tôn giáo, tượng chân dung cỡ lớn. Silicon dùng ít nên giá thành giảm đáng kể so với đổ khối silicon đặc.
Về chi phí, khuôn silicon tốn chủ yếu ở vật liệu silicon, vốn đắt theo ký. Khuôn composite vật liệu rẻ hơn nhiều, nhưng tốn công đắp, công làm mẫu gốc kỹ hơn, công chia mảnh. Với mẫu nhỏ đúc vài chục cái, silicon thường kinh tế hơn. Với mẫu lớn đúc nhiều, composite thắng rõ. Bài chi phí tạo mẫu nhanh và in 3D có phân tích các yếu tố tạo nên giá, áp dụng được cho cả việc tính tiền khuôn.
Ngoài hai loại trên, với một số sản phẩm cần độ cứng cao mà số lượng vừa phải, khuôn gỗ CNC cũng là một lựa chọn đáng cân nhắc.

Khuôn composite dùng để đúc những gì?
Khuôn FRP đúc được khá nhiều loại vật liệu:
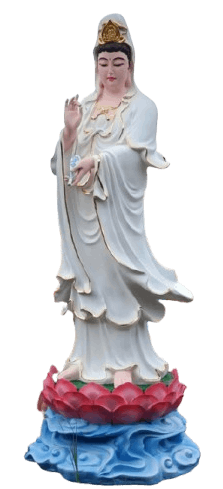
Composite FRP là ứng dụng phổ biến nhất. Sản phẩm được làm lại theo đúng trình tự gelcoat sản phẩm, đắp sợi, đóng rắn, tách. Theo trang sản xuất tượng composite của CT3D, tượng composite nhẹ hơn đá hoặc bê tông khoảng 30 đến 50%, có thể dùng ngoài trời khoảng 5 đến 10 năm hoặc hơn nếu sơn bảo vệ UV đúng kỹ thuật, và thời gian sản xuất thường 3 đến 10 ngày tùy kích thước.
Bê tông cốt sợi thủy tinh GFRC và xi măng nghệ thuật. Khuôn phải được tách khuôn kỹ hơn vì xi măng có tính kiềm.
Đá nhân tạo, poly stone, resin đổ đặc cho sản phẩm vừa và nhỏ. Cần lưu ý nhiệt tỏa ra khi đổ dày.
Tấm nhựa định hình hút chân không, ép nhiệt cho số lượng ít, nếu khuôn được làm với epoxy chịu nhiệt.
Nếu bạn quan tâm tới cách các xưởng tăng năng suất khi đúc tượng composite số lượng lớn, có thể đọc thêm bài nâng cao chất lượng và sản lượng trong sản xuất tượng composite.
Những lỗi hay gặp khi làm khuôn composite
Gom lại từ những lần làm hỏng của chính bên mình và của khách mang đến nhờ sửa:
Khuôn dính mẫu. Nguyên nhân gần như luôn là sáp chưa đủ lớp, hoặc mẫu xốp chưa phủ kín nên nhựa ngấm vào.
Gelcoat nhăn. Đắp sợi quá sớm khi gelcoat còn ướt, hoặc lớp gelcoat quá mỏng.
Hiện vân sợi trên mặt khuôn (print through). Không có lớp veil hoặc mat mỏng ngay sau gelcoat, hoặc đắp nhiều lớp polyester cùng lúc làm co ngót mạnh.
Khuôn cong vênh. Tách khỏi mẫu quá sớm, không có khung gia cường, hoặc để khuôn nằm nghiêng sai cách.
Mặt bích hở, sản phẩm có ba via dày ở đường ráp. Mặt bích đắp mỏng, không đủ phẳng, hoặc thiếu chốt định vị.
Bọt khí ở góc sắc. Góc trong quá nhọn, sợi không ôm được. Nên bo nhẹ góc trên mẫu hoặc chèn hỗn hợp nhựa trộn bột (putty) vào góc trước khi đắp sợi.
Một điều nữa không thể bỏ qua là an toàn. Britannica ghi nhận tiếp xúc với sợi thủy tinh có thể gây ngứa mắt, rát họng, phát ban, đỏ da. Styrene trong polyester có mùi rất nặng. Làm khuôn nên ở chỗ thông gió, đeo khẩu trang lọc hơi hữu cơ, găng tay nitrile và áo dài tay.
Ví dụ thực tế: khuôn cho một bộ chậu cây cao 1,2 m
Để dễ hình dung, mình kể lại một đơn khá điển hình. Khách cần 80 chậu cây composite cao 1,2 m, mặt ngoài có vân sọc đứng.
Mẫu gốc được dựng 3D, cắt CNC xốp EPS rồi phủ bả, sơn lót. Do chậu thon dần lên trên nên chỉ cần chia khuôn hai mảnh theo chiều dọc, góc thoát có sẵn từ thiết kế. Khuôn dùng gelcoat khuôn màu đen, skin coat vinylester, các lớp sau polyester, dày khoảng 8 mm, gắn khung ống thép vuông.
Từ lúc chốt file đến khi có khuôn đúc thử mất khoảng hai tuần, phần lớn thời gian nằm ở làm mẫu gốc và chờ khuôn đóng rắn. Sau đó mỗi ngày một khuôn ra được một đến hai sản phẩm. Muốn nhanh hơn thì làm hai, ba bộ khuôn từ cùng một mẫu gốc. Nếu đổ khối silicon cho mẫu cỡ này thì riêng tiền silicon đã gấp nhiều lần khuôn FRP, chưa kể khuôn mềm cỡ lớn sẽ bị võng khi đúc.
Câu hỏi thường gặp
Khuôn composite có làm được sản phẩm có lõm ngược không?
Được, nhưng phải chia thêm mảnh khuôn hoặc dùng miếng khuôn rời (loose piece). Lõm ngược càng nhiều thì khuôn càng nhiều mảnh, lúc đó khuôn silicon bọc vỏ composite thường hợp lý hơn.
Làm khuôn composite mất bao lâu?
Khuôn nhỏ có thể xong trong 3 đến 5 ngày nếu đã có mẫu gốc. Khuôn lớn nhiều mảnh thường từ một đến vài tuần, tùy thời gian làm mẫu và chờ đóng rắn.
Có cần mẫu gốc không, hay làm khuôn từ file 3D được không?
Cần có mẫu vật lý để đắp khuôn. Nếu bạn chỉ có file, mẫu gốc sẽ được in 3D hoặc cắt CNC từ file đó.
Khuôn composite có dùng đúc resin trong suốt được không?
Được với sản phẩm mỏng, nhưng resin đổ dày tỏa nhiệt lớn, dễ làm hỏng gelcoat khuôn. Sản phẩm trong suốt nhỏ thường dùng khuôn silicon bạch kim cho bề mặt đẹp hơn.
Bảo quản khuôn thế nào?
Vệ sinh sạch sau mỗi lần đúc, đánh sáp lại định kỳ, để nơi khô ráo trong bóng râm, kê đúng điểm tựa của khung.
Lời kết
Khuôn composite không khó, nhưng đòi hỏi kỷ luật ở từng bước nhỏ: mẫu phải kín, sáp phải đủ, gelcoat phải đúng lúc, sợi phải lăn sạch bọt, và phải chờ đủ thời gian. Làm đúng thì một bộ khuôn có thể phục vụ hàng trăm sản phẩm.
Nếu bạn đang có mẫu cần nhân bản hoặc chỉ mới có ý tưởng, đội ngũ CT3D nhận từ khâu scan 3D, thiết kế, làm mẫu gốc đến làm khuôn và thi công công trình composite. Danh mục dịch vụ khuôn mẫu tại CT3D Group có thêm thông tin. Gửi ảnh hoặc file qua hotline/Zalo 0975 008 728 để được tư vấn loại khuôn phù hợp.
Nguồn tham khảo
- Wikipedia, “Fibre-reinforced plastic”: https://en.wikipedia.org/wiki/Fibre-reinforced_plastic
- Wikipedia, “Gelcoat”: https://en.wikipedia.org/wiki/Gelcoat
- Encyclopaedia Britannica, “Fiberglass”: https://www.britannica.com/technology/fiberglass
- Wikipedia, “Chevrolet Corvette (C1)”: https://en.wikipedia.org/wiki/Chevrolet_Corvette_(C1)
- CT3D, “Sản xuất tượng composite”: https://in3d.edu.vn/san-xuat-va-thi-cong/san-xuat-tuong-composite/

