
 English


Nhiều người nghĩ khuôn gỗ là chuyện của mấy chục năm trước, giờ đã có in 3D, có khuôn silicon, có khuôn thép. Thực tế ở xưởng thì khác. Mỗi tuần vẫn có khách mang bản vẽ cánh bơm, nắp hộp số, chân bàn gang, tượng đồng tới hỏi làm mẫu gỗ để đúc. Có anh làm bê tông trang trí cần bộ khuôn gỗ cho lan can, có xưởng nội thất cần khuôn ép cong ván lạng. Gỗ vẫn sống khỏe trong nghề khuôn vì nó rẻ, dễ sửa, dễ gia công và đủ bền cho số lượng vừa phải.
Bài này nói về khuôn gỗ theo đúng kiểu dân xưởng hay làm: dùng vào việc gì, tính co ngót ra sao, góc thoát bao nhiêu là đủ, chọn gỗ nào, chạy CNC mấy trục và cần chuẩn bị file thế nào. Nếu bạn đang phân vân giữa khuôn gỗ, khuôn composite hay khuôn in 3D thì đọc hết bài sẽ dễ quyết định hơn.
Khuôn gỗ là gì và khác gì mẫu gỗ?
Trong xưởng, chữ “khuôn gỗ” được dùng khá lỏng. Có hai thứ rất khác nhau nhưng hay bị gọi chung một tên.
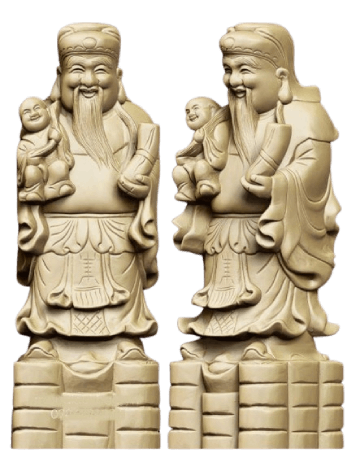
Thứ nhất là mẫu gỗ (wood pattern). Đây là bản sao của chi tiết cần đúc, làm bằng gỗ, dùng để ép vào cát tạo ra lòng khuôn. Kim loại không bao giờ chạm vào mẫu gỗ. Mẫu chỉ có nhiệm vụ để lại hình dạng trong cát, rồi được rút ra. Thợ đúc đồng, đúc gang, đúc nhôm gọi nó là “mẫu” hoặc “cốt”.
Thứ hai là khuôn gỗ thật sự (wood mold hoặc wood form). Vật liệu được đổ, ép, uốn trực tiếp lên hoặc vào trong gỗ. Ví dụ khuôn đổ bê tông, khuôn đắp composite, khuôn ép nhiệt tấm nhựa, khuôn uốn gỗ hấp hơi, khuôn ép ván lạng cong. Ở loại này gỗ phải chịu tiếp xúc, chịu lực, chịu ẩm và đôi khi chịu nhiệt.
Hai loại có yêu cầu khác nhau về loại gỗ, lớp phủ và độ chính xác, nên lúc đặt hàng bạn nên nói rõ mình cần cái nào. Câu đơn giản như “tôi cần mẫu gỗ để đúc cát nhôm” giúp thợ hiểu ngay phải bù co ngót bao nhiêu, phải chừa góc thoát thế nào.
Mẫu gỗ cho đúc cát kim loại (pattern making)
Đúc cát (sand casting) là cách đúc kim loại lâu đời và vẫn rẻ nhất cho chi tiết lớn, số lượng ít. Mẫu gỗ là trái tim của quy trình này. Mẫu sai thì cả mẻ đúc sai, sửa sau rất tốn.
Theo Encyclopaedia Britannica, làm mẫu là bước đầu tiên của đúc, và mẫu thường được làm lớn hơn chi tiết thật một chút để bù phần vật liệu co lại khi nguội. Nghề làm mẫu (patternmaker) xưa nay được học qua nhiều năm theo kiểu học việc, vì nó vừa cần hiểu kỹ thuật đúc, vừa cần tay nghề mộc tinh.
Độ dư co ngót (shrinkage allowance)
Kim loại nóng chảy khi đông đặc và nguội về nhiệt độ phòng sẽ co lại. Nếu bạn làm mẫu đúng bằng kích thước bản vẽ, chi tiết đúc ra sẽ nhỏ hơn.
Wikipedia (mục Pattern casting) ghi lượng bù co ngót dài thường nằm trong khoảng 0,6% đến 2,5%, riêng nhôm vào khoảng 1,3%. Nghĩa là một chi tiết nhôm dài 500 mm, mẫu gỗ phải làm dài khoảng 506,5 mm. Con số thật còn phụ thuộc hợp kim, độ dày thành, cách lò đúc làm và cả thói quen của từng xưởng đúc. Vì vậy lời khuyên thực tế là: hỏi xưởng đúc họ dùng hệ số bao nhiêu, rồi đưa con số đó cho người làm mẫu. Đừng tự lấy số trên mạng rồi áp vào.
Trước đây thợ mẫu dùng thước co ngót (shrink rule), loại thước đã được kéo dài sẵn theo tỉ lệ. Giờ làm trên CAD đơn giản hơn nhiều. Kỹ sư chỉ cần scale mô hình theo hệ số co ngót, có thể scale khác nhau theo từng trục nếu chi tiết bị co không đều.
Cũng cần phân biệt: co ngót thể tích lúc kim loại chuyển từ lỏng sang rắn (dễ gây lõm, rỗ co) không xử lý bằng cách phóng to mẫu. Phần đó được xử lý bằng hệ thống đậu ngót (riser) và rót kim loại. Đây là việc của xưởng đúc, nhưng người làm mẫu nên biết để chừa chỗ đặt đậu ngót trên mẫu nếu được yêu cầu.
Góc thoát khuôn (draft angle)
Cát ép chặt quanh mẫu. Nếu mặt bên của mẫu dựng đứng 90 độ, lúc rút mẫu ra cát sẽ bị kéo theo làm vỡ cạnh lòng khuôn. Cho nên mọi mặt song song với hướng rút mẫu đều phải nghiêng một chút.
Wikipedia ghi góc thoát thường từ 1 đến 3 độ cho mặt ngoài, và 5 đến 8 độ cho mặt trong. Mặt trong cần nghiêng nhiều hơn vì cát nằm bên trong mẫu ôm chặt hơn. Ở xưởng, nếu khách không ghi góc thoát trên bản vẽ, thợ thường tự thêm 1 đến 2 độ cho mặt ngoài và báo lại cho khách duyệt. Có những chi tiết lắp ghép không cho phép nghiêng, lúc đó phải tính tới lõi cát (core) hoặc mẫu tháo rời nhiều mảnh.
Lượng dư gia công (machining allowance)
Bề mặt đúc cát khá nhám. Những mặt cần lắp ghép, cần phay, tiện, khoan lỗ sau đúc phải được chừa thêm vật liệu. Lượng dư phụ thuộc vật liệu, kích thước và cách đúc. Chi tiết gang lớn có thể chừa vài mm, chi tiết nhôm nhỏ chừa ít hơn. Kỹ sư cơ khí của khách nên đánh dấu rõ mặt nào gia công, mặt nào để thô.
Ngoài ra còn có lượng bù biến dạng (distortion allowance). Chi tiết dài, mỏng, hình chữ U hay chữ L dễ bị cong khi nguội. Thợ lâu năm đôi khi làm mẫu cong ngược lại một chút để chi tiết nguội xong thì thẳng. Cái này chủ yếu dựa vào kinh nghiệm, ít khi có công thức sẵn.
Mẫu một mảnh, mẫu hai mảnh và hộp lõi
Chi tiết đơn giản thì làm mẫu một mảnh. Chi tiết tròn, có lỗ, có rãnh thường làm mẫu tách đôi (split pattern) theo đường phân khuôn, hai nửa được định vị bằng chốt gỗ hoặc chốt kim loại. Chi tiết có lòng rỗng bên trong cần thêm hộp lõi (core box), cũng làm bằng gỗ, để tạo lõi cát đặt vào khuôn.
Phần này rất hợp với CNC. Hai nửa mẫu và hộp lõi đều chạy từ cùng một file 3D nên khớp với nhau gần như tuyệt đối, khác hẳn kiểu làm tay mỗi nửa một kiểu. Bạn có thể đọc thêm cách phân tích đường phân khuôn và góc thoát trong bài thiết kế ngược khuôn mẫu.
Sơn mẫu gỗ
Mẫu gỗ trần hút ẩm từ cát, nở ra, dính cát và nhanh hỏng. Mẫu luôn phải được chà nhám, trám lỗ, sơn lót và sơn phủ nhiều lớp. Mặt mẫu càng láng thì rút mẫu càng dễ và bề mặt đúc càng đẹp.
Nhiều xưởng có quy ước màu riêng: một màu cho mặt để thô, một màu khác cho mặt cần gia công, một màu cho đầu gác lõi (core print). Quy ước này khác nhau giữa các nước và các xưởng, nên tốt nhất là thống nhất với xưởng đúc trước khi sơn. Mục đích chỉ có một: thợ khuôn nhìn vào là biết chỗ nào làm gì, không phải lật bản vẽ.

Khuôn gỗ cho bê tông, composite, ép nhiệt và uốn gỗ
Khuôn gỗ đổ bê tông
Đây là loại khuôn gỗ phổ biến nhất ngoài công trường. Theo Wikipedia (mục Formwork), ván khuôn gỗ làm từ gỗ xẻ và ván ép là loại linh hoạt nhất, vẫn được dùng cho các chi tiết phức tạp ngay cả khi công trình chính dùng hệ khuôn khác. Nhược điểm là mặt ván ép có tuổi thọ ngắn, thường chỉ dùng được vài đến vài chục lần trước khi phải thay, trong khi mặt thép hoặc nhôm có thể lên tới khoảng 2.000 lần.
Với bê tông trang trí như con tiện lan can, phù điêu, chậu cây, ghế đá, khuôn gỗ CNC thường làm mẫu gốc, sau đó lấy khuôn silicon hoặc khuôn composite từ mẫu đó để đổ hàng loạt. Nếu chỉ đổ vài sản phẩm, có thể đổ thẳng vào khuôn gỗ đã phủ kín bằng sơn PU hoặc epoxy và quét chất chống dính (release agent). Chất chống dính giúp tháo khuôn dễ, đỡ nứt, đỡ mẻ cạnh. Khuôn càng to thì càng không được bỏ qua bước này.
Khuôn gỗ cho composite (FRP)
Muốn làm bồn, vỏ xe, tượng, mái vòm bằng composite, đầu tiên phải có mẫu gốc (plug). Mẫu gốc thường được CNC từ gỗ hoặc xốp, sau đó phủ bả, chà láng như gương. Từ mẫu gốc này người ta đắp ra khuôn composite, rồi mới từ khuôn composite đắp ra sản phẩm.
Gỗ làm plug có lợi thế là cứng, ít lún, chịu được lực chà nhám mạnh hơn xốp. Với chi tiết lớn vài mét, xưởng thường kết hợp: lõi xốp cho nhẹ, bên ngoài dán ván gỗ hoặc phủ lớp cứng rồi CNC lại bề mặt. Quy trình đắp khuôn composite từ mẫu gốc mình viết riêng ở bài khuôn composite FRP.
Khuôn gỗ ép nhiệt (thermoforming)
Ép nhiệt hút chân không là cách làm vỏ hộp, khay, mặt nạ, tấm ốp bằng nhựa tấm ABS, PS, PETG. Nhựa được nung mềm rồi hút sát xuống khuôn. Khuôn gỗ hoặc khuôn MDF dùng rất nhiều cho chạy thử và số lượng nhỏ vì làm nhanh, rẻ hơn khuôn nhôm nhiều lần.
Lưu ý khi làm khuôn gỗ ép nhiệt: phải có góc thoát (thường nhiều hơn đúc cát vì nhựa ôm chặt khuôn khi nguội), phải khoan lỗ thoát khí nhỏ ở các góc sâu, và gỗ phải được phủ kín để không bị nứt do nhiệt lặp lại. Khi số lượng lên hàng nghìn, nên chuyển sang khuôn nhôm hoặc nhựa đúc chịu nhiệt.
Khuôn uốn gỗ và khuôn ép ván lạng
Ngành nội thất dùng khuôn gỗ để uốn cong gỗ thanh (steam bending) hoặc ép cong nhiều lớp ván lạng có keo (bent lamination). Theo Wikipedia (mục Steam bending), sau khi hấp, gỗ được kẹp vào một khuôn dương chắc chắn cho tới khi khô để không bị bật lại (spring-back). Gỗ cứng như sồi, tần bì, óc chó và nhiều loại gỗ mềm như thông, tuyết tùng đều uốn được, nhưng không phải loại gỗ nào cũng uốn tốt. Gỗ càng cứng thì hấp càng lâu.
Khuôn ép ván lạng thường làm một cặp đực cái. CNC giúp hai nửa khớp đều, lực ép phân bố đều, sản phẩm ra không bị hở keo hay gợn sóng. Với ghế, tay vịn, chân bàn cong, một bộ khuôn gỗ tốt có thể chạy rất nhiều mẻ nếu được bảo quản khô.

Chọn loại gỗ nào cho khuôn?
Không có loại gỗ nào tốt cho mọi việc. Chọn theo ba câu hỏi: khuôn chạy bao nhiêu lần, có tiếp xúc ẩm hay nhiệt không, và cần độ chính xác cỡ nào.
Ở nước ngoài, gỗ thông đường (sugar pine) là loại kinh điển để làm mẫu đúc vì nhẹ, mềm, dễ gia công. Mẫu cần bền cho sản xuất nhiều lần thì dùng gỗ gụ (mahogany), nhưng Wikipedia cũng ghi gụ Honduras giờ khó tìm và nhiều loại được bán dưới tên “mahogany” thực ra là gỗ khác. Ở Việt Nam, xưởng thường dùng những thứ dễ mua hơn:
Gỗ thông nhập khẩu (pine) sấy kỹ: nhẹ, dễ cắt, giá vừa phải, hợp làm mẫu đúc số lượng ít và khuôn bê tông.
Gỗ cao su ghép: rẻ, sẵn, ổn định khá tốt sau khi sấy, nhưng thớ hơi xốp nên cần sơn lót kỹ.
Gỗ dầu, gỗ sồi, gỗ tần bì: cứng, chịu va đập, hợp khuôn ép ván lạng, khuôn uốn và mẫu đúc dùng lâu.
MDF và ván ép: phẳng, đồng đều, CNC rất đẹp, hợp khuôn ép nhiệt và khuôn phẳng. Nhược điểm là sợ nước, cạnh dễ mủn nếu không phủ kín.
Ngoài ra còn tooling board (tấm nhựa PU tỷ trọng cao) mà nhiều xưởng mẫu hiện đại dùng thay gỗ vì không có thớ, không co ngót theo độ ẩm. Phần so sánh gỗ, MDF và tooling board khá dài nên mình tách sang bài gỗ, MDF hay tooling board để làm mẫu.
Một điều cực kỳ quan trọng: gỗ phải được sấy tới độ ẩm ổn định và để “nghỉ” trong xưởng vài ngày trước khi gia công. Gỗ còn ẩm, chạy CNC xong để vài hôm sẽ cong vênh, mọi tính toán co ngót coi như bỏ. Với chi tiết lớn, thợ ghép nhiều thanh nhỏ ngược thớ nhau thay vì dùng một tấm nguyên để giảm cong vênh.
CNC 3 trục, 4 trục hay 5 trục?
Ngày xưa mẫu gỗ được đục, bào, tiện bằng tay, mất hàng tuần cho một chi tiết phức tạp. CNC giờ làm phần lớn khối lượng, thợ chỉ còn làm khâu hoàn thiện.
CNC 3 trục dao chỉ đi lên xuống và qua lại theo X, Y, Z. Hợp cho chi tiết có một mặt làm việc chính như khuôn phẳng, khuôn ép nhiệt, nửa mẫu tách đôi, phù điêu. Chi tiết phức tạp có thể lật mặt gia công hai lần, nhưng phải có chuẩn định vị tốt.
CNC 4 trục có thêm trục xoay. Hợp cho chi tiết tròn, dài như con tiện, chân bàn, trụ cột, tượng tròn nhỏ. Thay vì lật nhiều lần, phôi xoay liên tục, các mặt nối nhau rất mượt.
CNC 5 trục đầu dao nghiêng được nên với tới các mặt cong sâu, mặt hông có góc âm. Hợp cho mẫu tượng phức tạp, cánh bơm, cánh quạt, mẫu gốc vỏ xe. Giá giờ máy cao hơn, nên chỉ dùng khi chi tiết thật sự cần.
Bài gia công CNC gỗ bằng máy phay, chạm, tiện trên trang có so sánh thêm các phương pháp gia công gỗ khác nhau. Nếu muốn biết khi nào nên chọn CNC gỗ thay vì in 3D, đọc thêm bài CNC xốp và CNC gỗ trong tạo mẫu nhanh.
Theo thông tin công bố trên trang dịch vụ cắt CNC gỗ của CT3D, hệ thống máy gồm các dòng CNC gỗ 3 trục, 4 trục, 5 trục, nhận làm từ một chi tiết mẫu tới số lượng lớn.

Quy trình làm khuôn gỗ CNC từ A tới Z
Mỗi xưởng làm hơi khác, nhưng thường thì một đơn hàng khuôn gỗ đi qua các bước sau.
Bước 1: Nhận đầu vào. Có thể là bản vẽ 2D, file 3D (STEP, IGES, STL), mẫu thật hoặc chỉ là ảnh và ý tưởng. Nếu chỉ có mẫu thật, ví dụ một chi tiết gang bị gãy cần đúc lại, xưởng sẽ scan 3D và dựng lại file. Bài nhận làm mẫu đúc kim loại, phóng size theo yêu cầu có kể mấy trường hợp như vậy.
Bước 2: Xử lý file cho khuôn. Đây là bước nhiều người bỏ qua. File chi tiết thành phẩm chưa phải file mẫu. Kỹ sư phải scale theo co ngót, thêm góc thoát, thêm lượng dư gia công, tách đường phân khuôn, thêm đầu gác lõi, thêm chốt định vị. Với khuôn bê tông hay khuôn ép nhiệt thì thêm góc thoát, bo góc, lỗ thoát khí.
Bước 3: Chuẩn bị phôi. Chọn gỗ, sấy, ghép khối, để ổn định. Phôi lớn hơn chi tiết vài cm mỗi phía để kẹp và chạy dao thô.
Bước 4: Gia công CNC. Chạy thô bằng dao lớn để bóc nhanh phần thừa, chạy tinh bằng dao đầu cầu (ball nose) nhỏ hơn với bước dao mịn. Bước dao càng nhỏ bề mặt càng láng nhưng thời gian chạy càng lâu. Thợ cân đối chỗ này dựa vào yêu cầu bề mặt.
Bước 5: Hoàn thiện tay. Chà nhám, trám bả các lỗ mắt gỗ, vết ghép. Đánh cạnh bo, kiểm tra lại các kích thước chính bằng thước hoặc đối chiếu lại bằng scan 3D nếu cần độ chính xác cao.
Bước 6: Sơn và bàn giao. Sơn lót, sơn phủ, đánh dấu mặt gia công, đầu gác lõi, hướng rút mẫu. Với khuôn bê tông hoặc composite thì phủ lớp chống dính hoặc wax.

Khuôn gỗ hay khuôn khác?
Khuôn gỗ không phải lúc nào cũng là lựa chọn đúng. Mình hay tư vấn khách theo mấy tình huống sau.
Số lượng ít, chi tiết to, cần đúc kim loại: mẫu gỗ gần như luôn thắng. Rẻ, nhanh, sửa được.
Cần nhân bản vài chục sản phẩm resin, thạch cao, sáp có chi tiết nhỏ và góc âm: chuyển sang khuôn silicon, vì silicon mềm, lột ra được mà gỗ thì không. Xem bài khuôn silicon là gì.
Cần đắp composite hàng trăm lần: mẫu gỗ làm plug, nhưng khuôn sản xuất nên làm bằng composite.
Chi tiết nhỏ, hình dạng quá phức tạp, gỗ khó gia công: cân nhắc in 3D mẫu hoặc in 3D khuôn trực tiếp.
Đúc kim loại số lượng lớn hàng nghìn chiếc: mẫu gỗ sẽ mòn, nên làm mẫu nhôm, mẫu nhựa hoặc chuyển sang công nghệ khác. Bài tiết kiệm thời gian, nâng cao chất lượng nhờ công nghệ 3D trong ngành đúc đồng có thêm góc nhìn về cách xưởng đúc đang kết hợp mẫu truyền thống với công nghệ 3D.

Những lỗi hay gặp khi đặt làm khuôn gỗ
Lỗi phổ biến nhất là gửi file chi tiết thành phẩm và nói “làm mẫu đúc theo file này”, không nói vật liệu đúc. Thợ không biết bù co ngót bao nhiêu. Luôn ghi rõ kim loại (gang xám, nhôm, đồng thau, thép) và hệ số co ngót xưởng đúc dùng.
Lỗi thứ hai là không có góc thoát. Thợ mẫu tự thêm thì kích thước thay đổi, có khi ảnh hưởng tới lắp ghép. Tốt nhất kỹ sư thiết kế đưa góc thoát vào file từ đầu.
Lỗi thứ ba là dùng gỗ chưa ổn định để tiết kiệm. Khuôn cong vênh sau một tuần thì tiền tiết kiệm được không bù nổi chi phí làm lại.
Lỗi thứ tư là không bảo quản. Khuôn gỗ để ngoài trời, để chỗ ẩm sẽ nở, nứt sơn, bong lớp phủ. Nên cất khuôn chỗ khô, kê cao, phủ bạt.
Câu hỏi thường gặp
Mẫu gỗ đúc cát dùng được bao nhiêu lần?
Phụ thuộc loại gỗ, lớp sơn và cách thợ khuôn dùng. Mẫu gỗ mềm sơn kỹ đủ cho vài chục lần ép khuôn. Muốn dùng lâu hơn thì chọn gỗ cứng, gia cố cạnh hoặc chuyển sang mẫu nhựa, mẫu nhôm.
Hệ số co ngót của nhôm là bao nhiêu?
Tài liệu tham khảo thường ghi khoảng 1,3% cho nhôm. Tuy vậy mỗi hợp kim và mỗi xưởng đúc có số riêng, nên hãy hỏi xưởng đúc trước khi làm mẫu.
Khuôn gỗ có đổ trực tiếp resin, bê tông được không?
Được, nếu bề mặt gỗ được phủ kín bằng sơn PU, epoxy hoặc gelcoat và quét chất chống dính. Gỗ trần sẽ hút ẩm và dính vật liệu.
Tôi chỉ có ảnh sản phẩm, có làm khuôn gỗ được không?
Được, nhưng phải qua bước thiết kế 3D theo ảnh trước. Nếu có mẫu thật thì scan 3D sẽ nhanh và chính xác hơn.
Khuôn gỗ ép nhiệt chạy được bao nhiêu sản phẩm?
Khuôn gỗ hoặc MDF phủ kín thường hợp cho chạy thử và lô nhỏ. Khi lên hàng nghìn sản phẩm nên đổi sang khuôn nhôm vì gỗ chịu nhiệt lặp lại kém.
Cần làm khuôn gỗ, mẫu đúc theo yêu cầu?
CT3D nhận scan 3D, thiết kế và gia công khuôn gỗ, mẫu đúc, mẫu gốc composite bằng CNC 3 đến 5 trục. Xem thêm dịch vụ gia công CNC tại ct3dgroup.com hoặc trang cắt CNC gỗ của CT3D Group. Nếu sau mẫu gỗ bạn cần nhân bản bằng khuôn mềm, tham khảo dịch vụ làm khuôn silicon. Một số ví dụ kết hợp máy CNC và tay nghề thợ được kể trong bài gia công gỗ và điêu khắc gỗ theo yêu cầu tại TP.HCM.
Gửi bản vẽ, file 3D hoặc ảnh mẫu qua hotline/Zalo 0975 008 728 để được báo giá theo đúng chi tiết của bạn.
Nguồn tham khảo
- Wikipedia, “Pattern (casting)”: https://en.wikipedia.org/wiki/Pattern_(casting)
- Encyclopaedia Britannica, “Patternmaking”: https://www.britannica.com/technology/patternmaking
- Wikipedia, “Formwork”: https://en.wikipedia.org/wiki/Formwork
- Wikipedia, “Steam bending”: https://en.wikipedia.org/wiki/Steam_bending

