
 English


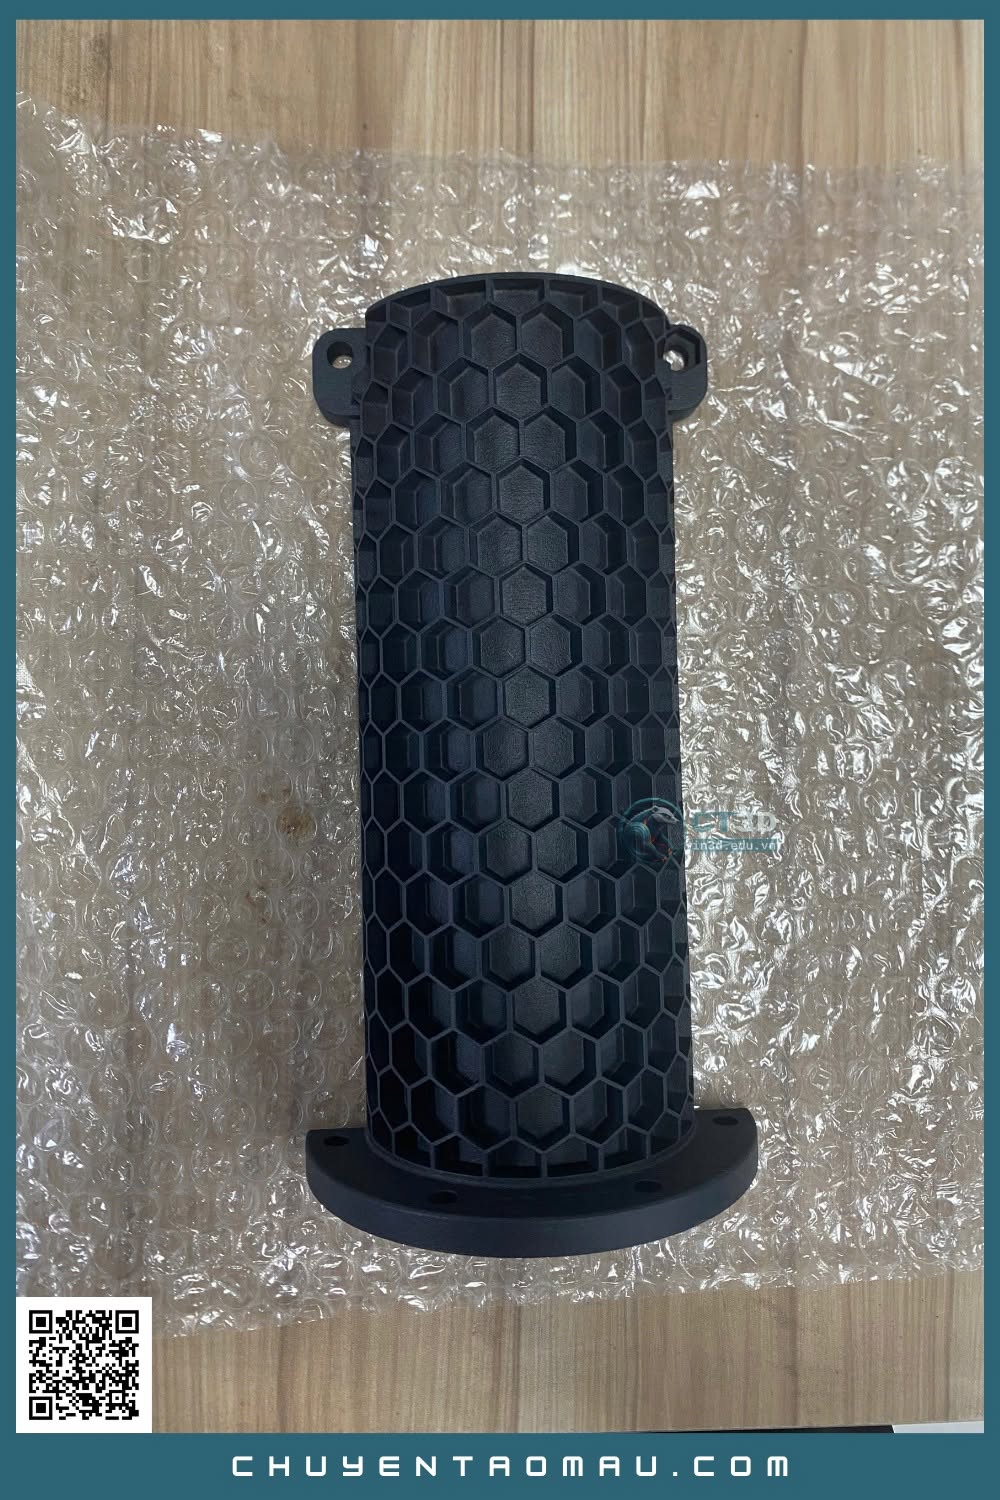
So sánh MJF và FDM cho lô 50–500 chi tiết không có đáp án cố định: FDM thường thắng ở lô nhỏ và chi tiết to, đơn giản; MJF thắng khi chi tiết nhỏ đến vừa, số lượng tăng và cần độ bền đều theo mọi phương. Điểm hòa vốn nằm ở kích thước chi tiết và mức xếp được bao nhiêu chi tiết trong một mẻ in.
Bài này so sánh hai công nghệ trên bốn tiêu chí mà người đặt hàng hay hỏi: giá, độ bền, bề mặt và độ chính xác, rồi áp vào một tình huống điển hình là vỏ thiết bị điện tử.
Hai cách tạo chi tiết khác nhau thế nào
FDM đùn sợi nhựa nóng chảy qua đầu phun, đắp từng đường, từng lớp. Mỗi máy in một hoặc vài chi tiết mỗi lượt, thời gian tỷ lệ gần như thuận với thể tích nhựa phải đùn. Chi tiết có phần nhô cần vật liệu đỡ.
MJF (Multi Jet Fusion) của HP trải một lớp bột nylon mỏng, phun chất trợ nung chảy vào vùng tạo chi tiết rồi chiếu nhiệt để nung chảy vùng đó. Bột chưa nung chảy đỡ chi tiết, nên không cần cấu trúc đỡ và có thể xếp chồng chi tiết kín cả buồng in theo ba chiều. Chính khả năng xếp chồng này quyết định giá khi số lượng lên vài trăm.
Nếu cần cái nhìn rộng hơn gồm cả SLA và SLM, xem bài so sánh công nghệ in 3D SLA, FDM, SLS/MJF và SLM.
Bảng thông số MJF và FDM
Số liệu dưới đây lấy từ trang dịch vụ MJF và FDM của Protolabs Network (Hubs), là mức của một nhà cung cấp cụ thể, xưởng khác có thể khác.
| Tiêu chí | FDM | MJF |
|---|---|---|
| Chiều dày lớp | 100–300 µm | 80 µm (PA12, PA11) |
| Độ chính xác | ±0,5% (tối thiểu ±0,5 mm) với máy để bàn; ±0,3% (tối thiểu ±0,3 mm) với máy công nghiệp | ±0,3% (tối thiểu ±0,3 mm) |
| Thành mỏng khuyến nghị | 0,8 mm | 1,0 mm không đỡ; 0,7 mm có đỡ |
| Kích thước buồng in | đến 500 × 500 × 500 mm (máy tạo mẫu) | khoảng 380 × 284 × 380 mm |
| Vật liệu phổ biến | PLA, PETG, ABS, ASA, TPU, nylon sợi carbon, ULTEM | PA12, PA12 độn thủy tinh, PA11, TPU |
| Bề mặt | Thấy vân lớp | Xám, hơi nhám như bột, không thấy vân lớp |
| Độ bền theo phương | Dị hướng | Gần đẳng hướng hơn |
Chi phí theo số lượng: điểm hòa vốn nằm ở đâu
Không có bảng giá chung đúng cho mọi chi tiết, nhưng xu hướng thì khá rõ. Bảng dưới mô tả xu hướng cho một chi tiết cỡ bàn tay, không phải báo giá.
| Số lượng | FDM | MJF |
|---|---|---|
| 50 chi tiết | Thường rẻ hơn, có thể chia nhiều máy chạy song song | Chưa tận dụng hết buồng in, giá mỗi chiếc còn cao |
| 200 chi tiết | Thời gian máy tăng gần tuyến tính, công gỡ đỡ và hoàn thiện tăng theo | Xếp được nhiều chi tiết mỗi mẻ, giá mỗi chiếc giảm rõ |
| 500 chi tiết | Cần nhiều máy hoặc nhiều tuần, khó giữ đồng đều | Thường kinh tế hơn với chi tiết nhỏ và vừa |
Ba yếu tố làm điểm hòa vốn dịch chuyển:
- Kích thước: chi tiết to, dẹt chiếm nhiều thể tích buồng MJF, làm giảm lợi thế xếp chồng.
- Độ đặc: FDM cho phép in độn thưa để giảm nhựa và thời gian; MJF tính theo thể tích chi tiết và chỗ chiếm trong buồng.
- Hậu xử lý: chi tiết FDM cần gỡ đỡ, chà vân lớp; MJF chỉ cần làm sạch bột và nhuộm nếu cần.
Các yếu tố khác ảnh hưởng tới giá in được phân tích trong bài chi phí tạo mẫu nhanh và in 3D.
Độ bền: đẳng hướng hay dị hướng
Protolabs Network ghi rằng chi tiết FDM dị hướng vốn có, vì liên kết giữa các lớp yếu hơn bên trong một đường nhựa. Một ngàm cài in đứng có thể gãy dọc lớp ở lực nhỏ hơn hẳn ngàm in nằm. Muốn bền, phải tính hướng in ngay từ khâu thiết kế.
Với MJF, cũng theo nguồn này, PA12 có độ bền kéo khoảng 48 MPa và độ giãn dài 15–20%. PA11 có độ giãn dài 35–50%, hợp với ngàm cài và bản lề dẻo. Nhờ nung chảy bột theo cả lớp, tính chất cơ học ít phụ thuộc hướng in hơn FDM.
Không có nghĩa FDM yếu. FDM công nghiệp với nylon sợi carbon hay ULTEM rất cứng và chịu nhiệt tốt. Chỉ là người thiết kế phải chịu trách nhiệm chọn hướng in, còn MJF khoan dung hơn.
Bề mặt và hoàn thiện
Chi tiết MJF ra máy có màu xám, bề mặt hơi sần như bột mịn, không thấy vân lớp. Protolabs Network liệt kê các lựa chọn: nhuộm đen (màu thấm khoảng 0,5 mm vào bề mặt), quay đánh bóng cho bề mặt gần với nhựa ép, và làm nhẵn bằng hơi cho lớp ngoài bóng.
Chi tiết FDM luôn có vân lớp. Với vỏ thiết bị trưng bày, cần chà nhám, sơn lót và sơn phủ. Lợi thế của FDM là chọn được nhiều màu sợi sẵn có và vật liệu như ASA bền tia UV. Các bước hoàn thiện cho cả hai công nghệ có trong bài hậu xử lý bản in 3D.
Tình huống điển hình: vỏ thiết bị 200 bộ
Giả sử một nhóm phát triển cần 200 bộ vỏ cho thiết bị đo cầm tay, mỗi bộ hai nửa có ngàm cài và trụ bắt vít, để giao thử cho khách hàng. Cách ra quyết định có thể đi theo các bước:
- Kiểm tra kích thước: vỏ cỡ bàn tay nằm gọn trong buồng MJF, xếp được nhiều bộ mỗi mẻ.
- Kiểm tra chi tiết chịu lực: ngàm cài và trụ vít cần bền đều, nghiêng về MJF PA12 hoặc PA11.
- Kiểm tra ngoại quan: nếu chấp nhận màu đen nhuộm và bề mặt mờ, MJF không cần sơn; nếu cần màu thương hiệu, cả hai đều phải sơn.
- Thiết kế lại cho công nghệ: tăng thành tối thiểu lên 1,0 mm theo khuyến nghị cho MJF, thêm lỗ thoát bột nếu có khoang kín.
- In thử 5–10 bộ để kiểm tra lắp ráp trước khi chạy cả lô.
Nếu đề bài là 50 bộ vỏ to cho tủ điều khiển, kết luận có thể ngược lại: FDM bằng ABS hoặc ASA thường hợp lý hơn.

Câu hỏi thường gặp
MJF có in được chi tiết trong suốt hoặc nhiều màu không?
Không. MJF với PA12 cho chi tiết màu xám, thường được nhuộm đen. Muốn màu khác phải sơn. Chi tiết trong suốt nên dùng SLA với resin trong, còn chi tiết nhiều màu đơn giản có thể in FDM bằng sợi màu hoặc sơn sau khi in.
Lô 50 chi tiết có nên chọn MJF không?
Có nếu chi tiết nhỏ, nhiều chi tiết lắp ghép và cần bền đều theo mọi phương, hoặc nếu đây là bước thử trước khi lên lô lớn hơn. Với chi tiết lớn, hình dạng đơn giản và yêu cầu chịu lực vừa phải, FDM thường rẻ hơn ở số lượng này.
Chi tiết MJF có thay được nhựa ép không?
Với lô nhỏ và vừa, nhiều vỏ thiết bị, kẹp, đồ gá được in MJF để dùng thật. Khi số lượng lên hàng nghìn trở lên và thiết kế đã ổn định, khuôn ép thường cho giá mỗi chiếc thấp hơn. Nên tính cả chi phí khuôn và thời gian chờ khi so sánh.
Dung sai của MJF và FDM chênh nhau nhiều không?
Theo Protolabs Network, MJF và FDM công nghiệp cùng mức ±0,3% (tối thiểu ±0,3 mm), còn FDM máy tạo mẫu là ±0,5% (tối thiểu ±0,5 mm). Khác biệt lớn hơn nằm ở độ ổn định giữa các mẻ và độ cong vênh với chi tiết dài, phẳng.
Gửi file hoặc mẫu thật để được báo giá
CT3D nhận tạo mẫu nhanh, in 3D, scan 3D và thiết kế ngược cho doanh nghiệp và cá nhân.
Hotline/Zalo: 0975 008 728
Nguyễn Cường tổng hợp

