
 English


Phần lớn khách mang chi tiết tới xưởng để làm thiết kế ngược đều không mang theo một món đồ còn đẹp. Thường là một cái bánh răng nhựa mẻ ba răng, một tay gạt bị gãy làm đôi, một bạc lót mòn lệch tâm, hay một nắp hộp số bị nứt và cong vì nhiệt. Máy đã ngừng sản xuất, hãng không còn bán phụ tùng, bản vẽ thì không ai giữ.
Nếu chỉ scan 3D rồi xuất file in lại, bạn sẽ in ra đúng cái chi tiết hỏng đó: răng vẫn mòn, lỗ vẫn rộng, mặt vẫn cong. Cái mình cần là kích thước lúc chi tiết còn mới, tức là ý đồ thiết kế ban đầu (design intent). Bài này chia sẻ cách anh em làm nghề khôi phục kích thước gốc khi mẫu không còn nguyên vẹn, từ lúc nhận mảnh vỡ tới lúc có file CAD và mẫu thử lắp được vào máy.
Nếu bạn mới làm quen với thiết kế ngược, nên đọc trước bài quy trình và checklist dịch vụ thiết kế ngược. Bài dưới đây đi sâu vào riêng nhóm chi tiết đã hư hỏng.

Vì sao chi tiết hỏng khó hơn chi tiết còn tốt
Với một chi tiết còn mới, dữ liệu scan gần như là đáp án. Mình chỉ cần dựng lại mặt phẳng, mặt trụ, bo góc theo đúng đám mây điểm (point cloud) là xong phần lớn công việc.
Với chi tiết hỏng thì khác. Dữ liệu scan là bằng chứng của một vật đã bị biến đổi. Có ba kiểu biến đổi hay gặp:
Thứ nhất là mất vật liệu. Chi tiết bị gãy mất một góc, mẻ răng, vỡ một tai bắt vít. Phần đó không còn để scan.
Thứ hai là mòn. Bề mặt làm việc như răng bánh răng, lỗ bạc, rãnh trượt bị mài đi vài phần mười mm, có khi cả mm. Kích thước đo được nhỏ hơn hoặc lớn hơn kích thước gốc tùy là mặt ngoài hay lỗ.
Thứ ba là biến dạng. Nhựa bị nhiệt làm cong vênh, kim loại mỏng bị va đập móp, chi tiết dài bị xoắn. Hình dạng tổng thể vẫn còn nhưng không còn đúng.
Trên Wikipedia, phần mô tả reverse engineering trong cơ khí nói khá rõ: dữ liệu đo thô chỉ là tập hợp điểm, chưa chứa ý đồ thiết kế. Việc của người làm thiết kế ngược là nhận ra mặt nào là mặt phẳng, mặt nào là mặt trụ, rồi dựng lại thành mô hình CAD dạng solid có thể chỉnh sửa. Với chi tiết hỏng, bước “nhận ra” này quan trọng gấp đôi, vì dữ liệu đang nói dối ở nhiều chỗ.
Bước 1: Nhận chi tiết và hỏi cho đủ
Trước khi bật máy scan, cần hỏi khách vài câu. Nghe đơn giản nhưng bỏ qua là làm lại.
Chi tiết lắp vào đâu, ăn khớp với chi tiết nào? Nếu có thể, xin khách mang luôn chi tiết đối tiếp (mating part): trục đi kèm bạc, bánh răng ăn khớp, vỏ hộp chứa cái nắp. Đây là nguồn dữ liệu quý nhất, mình sẽ nói kỹ ở phần sau.
Chi tiết hỏng vì sao? Gãy do quá tải, do mỏi, do lão hóa nhựa hay do lắp sai? Nếu không biết nguyên nhân, làm lại y hệt thì vài tháng sau nó lại gãy đúng chỗ đó.
Máy còn chi tiết nào giống hệt không? Nhiều máy có hai bên đối xứng, hoặc có cái thứ hai còn tốt ở một máy khác cùng đời. Một cái còn tốt đáng giá hơn mười cái hỏng.
Còn giấy tờ gì không: catalogue, mã phụ tùng, ảnh chụp lúc mới mua, tem nhãn trên chi tiết? Mã in trên vòng bi, phốt, bánh răng tiêu chuẩn giúp tiết kiệm cả buổi đo.
Bước 2: Ghép mảnh vỡ khi scan
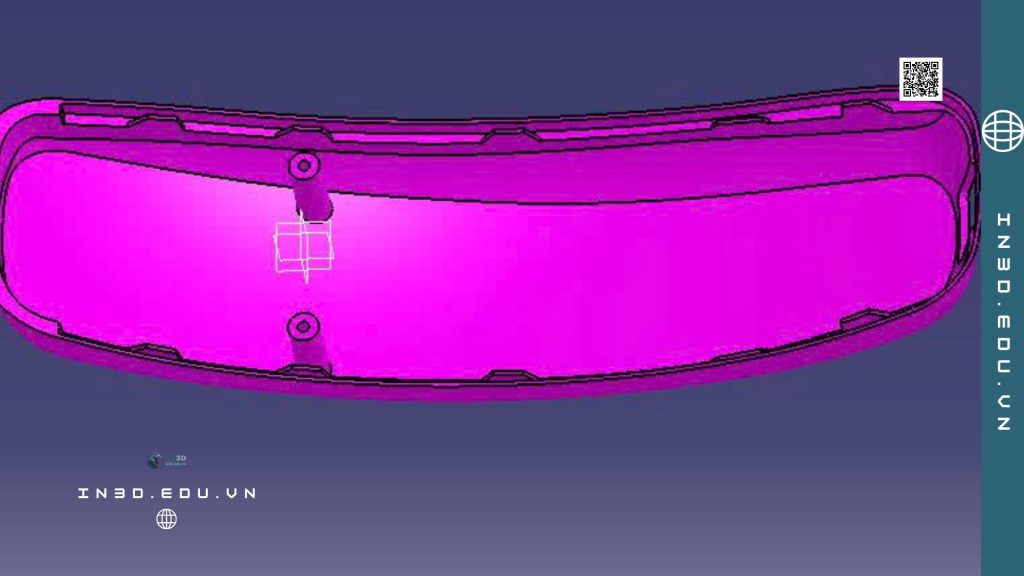
Chi tiết gãy làm hai ba mảnh thì không nên dán lại bằng keo rồi mới scan. Lớp keo có độ dày, mảnh dán dễ lệch một chút góc, và lệch một độ ở đầu này có thể thành lệch vài mm ở đầu kia của một tay đòn dài.
Cách làm ở xưởng là scan từng mảnh riêng, đủ mọi mặt, kể cả mặt gãy. Sau đó ghép các mảnh trên phần mềm. Mặt gãy của hai mảnh khớp nhau như hai mảnh ghép xếp hình, phần mềm xử lý scan có công cụ căn chỉnh (alignment) theo điểm chung hoặc best fit để ghép lại.
Vài kinh nghiệm khi ghép:
Mặt gãy giòn (nhựa cứng, gang) thường khớp rất tốt vì ít biến dạng. Mặt gãy dẻo (nhôm, nhựa PP, nhựa dẻo) thường bị kéo dãn, hai mép không còn khớp nhau, lúc này nên căn theo các mặt chức năng còn nguyên như mặt đáy, lỗ bắt vít thay vì căn theo mặt gãy.
Nếu có thể, đánh dấu một vài điểm mốc (marker) trên cả hai mảnh trước khi scan, ở vùng gần đường gãy. Sau khi ghép, kiểm tra lại khoảng cách giữa các điểm mốc xem có hợp lý không.
Chi tiết màu đen, bóng hay trong suốt thì scan khó hơn, thường phải phủ một lớp bột mờ. Cách xử lý từng loại bề mặt có bài riêng: scan 3D vật bóng, trong suốt, màu đen.
Bước 3: Dùng đối xứng gương (mirror) để bù phần mất
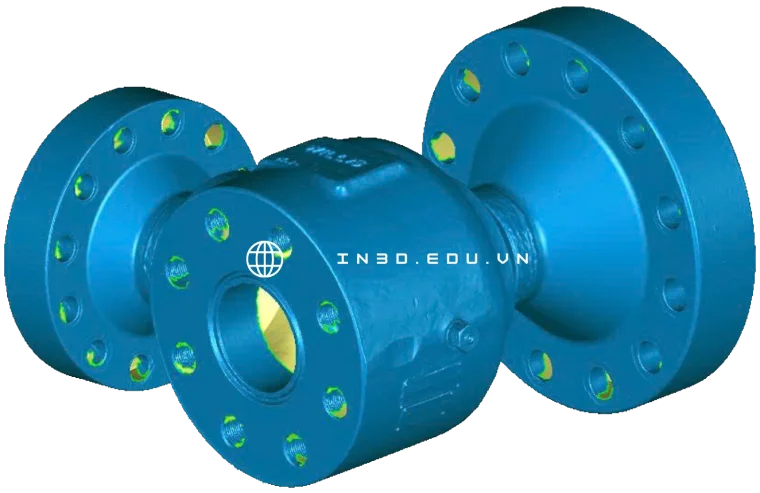
Rất nhiều chi tiết cơ khí đối xứng: tay gạt hai bên, gối đỡ, mặt bích, vỏ hộp. Khi một nửa bị vỡ, nửa còn lại chính là bản thiết kế.
Cách làm: dựng mặt phẳng đối xứng từ những đặc điểm còn tin được, ví dụ tâm của hai lỗ bắt vít, mặt giữa của một gân. Sau đó lấy nửa còn tốt mirror qua mặt phẳng này, chồng lên phần hỏng để xem lệch bao nhiêu.
Cẩn thận ở hai điểm. Một là đừng mặc định chi tiết đối xứng hoàn toàn. Nhiều chi tiết nhìn đối xứng nhưng có một lỗ lệch, một gân thêm, một vấu định vị chỉ có ở một bên. So kỹ với phần còn lại trước khi mirror. Hai là mặt phẳng đối xứng phải dựng từ đặc điểm chức năng, không dựng từ hình dáng chung chung. Lệch mặt đối xứng 0,2 mm là cả chi tiết lệch 0,4 mm.
Với chi tiết có lặp lại theo vòng tròn như bánh răng, cánh quạt, mặt bích nhiều lỗ, thay vì mirror thì dùng lặp vòng (circular pattern). Chọn một răng hoặc một cánh còn đẹp nhất, dựng chuẩn, rồi nhân ra đủ số lượng. Đừng dựng từng răng theo dữ liệu scan, vì mỗi răng mòn một kiểu.
Bước 4: Bù mòn bằng chi tiết lắp ghép đối tiếp
Đây là phần nhiều người bỏ qua nhất. Bề mặt bị mòn luôn có một “người làm chứng” là chi tiết nó tiếp xúc.
Ví dụ bạc lót bị mòn rộng lỗ. Đo lỗ bạc thì ra kích thước sai. Nhưng trục chạy trong bạc thường bằng thép cứng hơn, mòn ít hơn nhiều. Đo đường kính trục ở vùng không làm việc (ngoài vùng tiếp xúc với bạc) sẽ ra gần đúng kích thước danh nghĩa. Từ đó suy ra lỗ bạc ban đầu bằng đường kính trục cộng thêm khe hở lắp ghép hợp lý cho kiểu lắp đó.
Ví dụ rãnh trượt bị mòn. Con trượt đi trong rãnh có bề rộng nhỏ hơn rãnh một khe hở. Đo con trượt, cộng khe hở, ra bề rộng rãnh.
Ví dụ nắp bị cong. Vỏ hộp mà nắp đậy lên thường cứng hơn, ít cong hơn. Scan vỏ hộp, lấy mặt lắp và vị trí lỗ vít của vỏ làm chuẩn cho nắp.
Quy tắc chung: khi một cặp chi tiết tiếp xúc với nhau, chi tiết cứng hơn, ít mòn hơn là nguồn kích thước tin cậy hơn. Và vùng không làm việc của một chi tiết (đầu trục, mặt ngoài vùng tiếp xúc) thường giữ kích thước gốc tốt hơn vùng làm việc.
Phần khe hở lắp ghép thì không đoán theo cảm giác. Dựa vào chức năng: lắp lỏng cho chi tiết quay hoặc trượt, lắp trung gian cho chi tiết định vị, lắp chặt cho chi tiết ép cố định. Bài thiết kế ngược khuôn mẫu có phần phân biệt kích thước chức năng và kích thước tự do, áp dụng tương tự cho chi tiết hỏng.
Bước 5: Tra kích thước chuẩn thay vì tin số đo
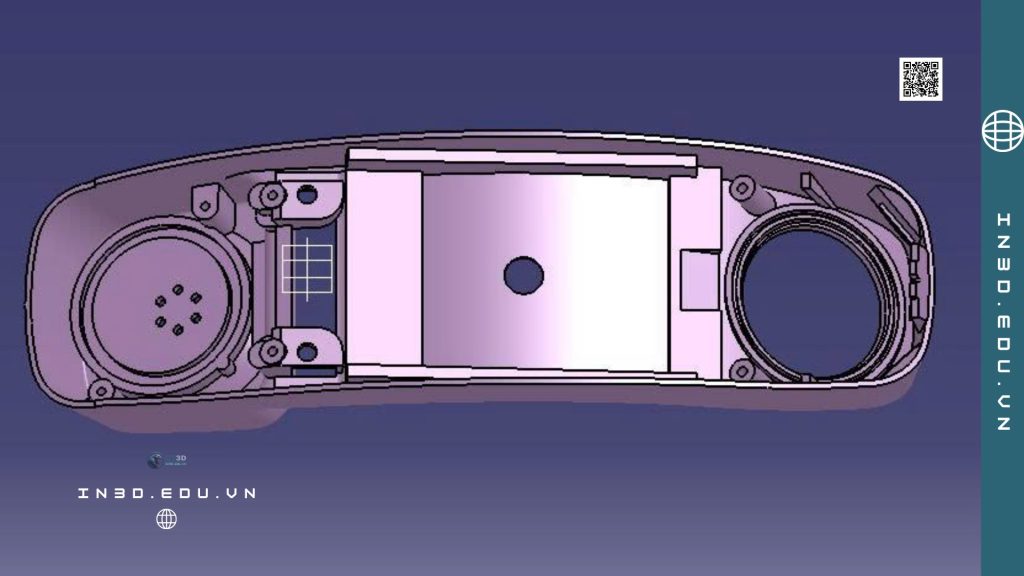
Một kỹ sư lâu năm từng nói với mình: “Đo ra 19,87 thì gần như chắc chắn là 20”. Chi tiết cơ khí được thiết kế bởi con người, mà con người thích số tròn và thích dùng tiêu chuẩn. Khi một kích thước đo được rất gần một giá trị chuẩn, hãy nghi ngờ số đo trước, nghi ngờ tiêu chuẩn sau.
Ren
Ren hệ mét ISO ký hiệu là M kèm đường kính ngoài danh nghĩa tính bằng mm, ví dụ M6 là đường kính 6 mm. Mỗi đường kính có một bước ren thô mặc định và vài bước mịn. Theo bảng ren ISO, M6 bước thô 1 mm, M8 bước thô 1,25 mm, M10 bước thô 1,5 mm. Góc ren là 60 độ.
Vậy khi gặp lỗ ren bị toét, đừng scan ren. Đo đường kính đỉnh ren của con vít đi kèm, đếm bước bằng dưỡng ren (thread gauge) hoặc thước cặp, tra bảng là ra. Trên CAD chỉ cần dựng lỗ đúng đường kính khoan và gắn thông tin ren. Nếu là ren inch (UNC, UNF) hay ren ống (BSP, NPT) thì bước sẽ không khớp bảng hệ mét, đó là dấu hiệu để tra bảng khác.
Bánh răng
Bánh răng là ví dụ rõ nhất của chuyện “đừng scan, hãy tính”. Răng mòn thì biên dạng không còn đúng. Nhưng bánh răng tiêu chuẩn được xác định bởi vài thông số: module (m), số răng (z), góc áp lực.
Module là đường kính vòng chia chia cho số răng. Bánh răng có vòng chia 40 mm và 20 răng thì module là 2. Dãy module ưu tiên gồm các giá trị như 1; 1,25; 1,5; 2; 2,5; 3; 4; 5; 6; 8; 10. Với bánh răng trụ răng thẳng tiêu chuẩn, đường kính đỉnh thường bằng m nhân (z + 2). Thực tế ở xưởng: đếm số răng, đo đường kính đỉnh ở chỗ răng còn ít mòn nhất, chia cho (z + 2), kết quả thường ra rất sát một module chuẩn. Góc áp lực phổ biến nhất hiện nay là 20 độ, nhưng máy cũ có thể dùng 14,5 độ, nên kiểm tra thêm với bánh răng ăn khớp.
Có module, số răng, góc áp lực, phần mềm CAD sẽ tự sinh biên dạng thân khai (involute) chuẩn. Sau đó mới đối chiếu với dữ liệu scan để kiểm tra bề rộng răng, moay ơ, lỗ then.
Vòng bi, phốt, chốt
Ổ lăn có ký hiệu theo tiêu chuẩn. Với vòng bi kiểu 6204, hai số cuối nhân 5 ra đường kính trong là 20 mm. Riêng 00, 01, 02, 03 tương ứng 10, 12, 15, 17 mm. Nếu chi tiết của bạn là gối đỡ hay vỏ chứa vòng bi, đọc mã trên vòng bi là có ngay đường kính ngoài, đường kính trong và bề rộng từ catalogue nhà sản xuất. Lỗ lắp vòng bi trên chi tiết phải theo đường kính ngoài này cộng dung sai lắp ghép, không theo số đo lỗ đã mòn.
Tương tự với chốt định vị, phe gài, phốt chắn dầu, vít đầu lục giác. Kích thước của chúng nằm trong catalogue, đo chỉ để xác nhận.
Bước 6: Kết hợp thước, CMM và scan
Scan 3D cho mình hình dáng tổng thể rất nhanh, đặc biệt là bề mặt cong tự do. Nhưng với lỗ nhỏ, khoảng cách tâm lỗ, độ phẳng mặt lắp thì thước cặp, panme, đồng hồ so hay máy đo tọa độ CMM thường đáng tin hơn.
Wikipedia mô tả CMM là máy đo bằng cách chạm đầu dò vào từng điểm trên bề mặt, ghi lại tọa độ X, Y, Z. Với đầu dò tiếp xúc, độ lặp lại có thể đạt cỡ micron, và máy được kiểm định theo bộ tiêu chuẩn ISO 10360. Ngược lại, quét không tiếp xúc như laser hay ánh sáng cấu trúc lấy hàng nghìn điểm rất nhanh, phù hợp cho bề mặt tự do và cho reverse engineering.
Cách kết hợp hay dùng:
Scan toàn bộ để có hình dáng và vị trí tương đối giữa các đặc điểm. Dùng thước, panme hoặc CMM đo lại những kích thước quan trọng: đường kính lỗ lắp, khoảng cách tâm lỗ, chiều dày mặt bích. Khi số đo tay và số đo scan lệch nhau, ưu tiên số đo tiếp xúc cho kích thước chức năng, ưu tiên scan cho bề mặt tự do.
Muốn hiểu thêm sai số của từng loại máy scan, xem bài độ chính xác scan 3D và bài kiểm tra 3D bằng máy scan và CMM.

Bước 7: Xử lý chi tiết bị cong vênh
Chi tiết nhựa dài, mỏng, chịu nhiệt lâu năm thường cong. Có hai cách làm.
Cách thứ nhất là “nắn” trên phần mềm. Dựng các mặt phẳng, mặt trụ chuẩn theo ý đồ thiết kế, rồi chỉ dùng dữ liệu scan để lấy kích thước cục bộ (bề dày, chiều cao gân, bán kính bo). Kết quả là chi tiết thẳng như lúc mới.
Cách thứ hai là lấy chuẩn từ chi tiết đối tiếp, như đã nói ở bước 4. Nắp cong thì lấy mặt lắp của vỏ. Thanh dẫn hướng cong thì lấy vị trí các lỗ bắt trên khung máy.
Không nên cố “nắn” dữ liệu mesh bằng công cụ biến dạng (deform) rồi xuất STL, vì mình không kiểm soát được kích thước. Mesh chỉ nên là tham chiếu, sản phẩm cuối cùng là mô hình CAD dạng solid. Bài file STL và file CAD khác nhau thế nào giải thích kỹ chuyện này.

Bước 8: Sửa luôn điểm yếu khi đã có file
Chi tiết đã gãy một lần có nghĩa là thiết kế gốc hoặc vật liệu gốc có vấn đề ở chỗ đó, ít nhất là trong điều kiện máy đang chạy. Làm lại thì nhân tiện cải tiến luôn, miễn không ảnh hưởng tới lắp ghép.
Một vài cải tiến hay áp dụng: tăng bán kính bo ở góc trong chỗ bị nứt (góc sắc là nơi tập trung ứng suất), thêm gân tăng cứng cho tai bắt vít, tăng bề dày thành ở vùng chịu lực, đổi ren trực tiếp trên nhựa sang ren cấy (threaded insert) bằng đồng.
Những cải tiến này nên ghi lại và báo khách, vì chi tiết mới sẽ không giống hệt chi tiết cũ.
Bước 9: Chọn vật liệu thay thế
Không phải lúc nào cũng làm lại đúng vật liệu gốc được. Nhựa POM, PA66 có sợi thủy tinh, đồng thau, gang xám mỗi loại có cách gia công riêng.
Với mẫu thử để kiểm tra lắp ghép, in 3D nhựa là nhanh và rẻ nhất. Với chi tiết dùng thật, cần xem điều kiện làm việc: nhiệt độ, dầu mỡ, va đập, tải trọng. Một số hướng thường dùng:
Chi tiết nhựa kỹ thuật chịu lực, chịu mài mòn vừa phải có thể in 3D nylon PA12 bằng công nghệ MJF, ví dụ dịch vụ in 3D MJP/MJF PA12. Chi tiết kim loại nhỏ, hình dạng phức tạp có thể in kim loại SLM bằng inox hoặc nhôm. Chi tiết cần độ chính xác cao, bề mặt lắp ghép tốt thì gia công CNC từ phôi, tham khảo dịch vụ gia công CNC của CT3D. Bánh răng chịu tải lớn vẫn nên gia công bằng máy cắt răng truyền thống, file CAD chỉ là đầu vào.
So sánh nhanh các công nghệ in có ở bài so sánh công nghệ in 3D SLA, FDM, SLS, SLM. Còn chuyện dung sai in 3D đạt được bao nhiêu, bài độ chính xác và dung sai in 3D trên ct3dgroup.com viết khá chi tiết.

Bước 10: In thử, lắp thử, rồi mới làm thật
Đừng bao giờ làm chi tiết kim loại ngay lần đầu cho một chi tiết khôi phục từ mẫu hỏng. In một bản nhựa giá rẻ trước, mang ra máy lắp thử. Xem lỗ có vào trục không, bánh răng có ăn khớp êm không, vít có bắt được không.
Bản in thử thường lộ ra những lỗi mà màn hình không thấy: một lỗ bị đặt nhầm phía khi mirror, một khe hở quá chặt, một gân chạm vào chi tiết bên cạnh. Sửa file, in lại, chỉ tốn thêm một hai ngày nhưng tránh được việc hủy cả một chi tiết CNC đắt tiền.
Trước khi in, file cần sạch lỗi. Nếu bạn xuất STL từ CAD và gặp lỗi khi in, xem bài sửa file STL lỗi trước khi in 3D.
Những lỗi hay gặp
Tin hoàn toàn vào file scan. Đây là lỗi phổ biến nhất. File scan của chi tiết mòn là file của chi tiết mòn.
Dựng bánh răng bằng cách bám theo biên dạng scan. Kết quả là một bánh răng không chuẩn, chạy ồn và mòn nhanh hơn cả cái cũ.
Không hỏi chi tiết đối tiếp. Mất đi nguồn dữ liệu tốt nhất để bù mòn.
Làm vật liệu thật ngay lần đầu. Sai một lỗ là bỏ cả chi tiết.
Không ghi lại giả định. Khi bạn quyết định một lỗ đo 19,87 mm thành 20 mm H7, hãy ghi lại. Sau này có sai thì biết sai từ đâu.
Bao giờ thì nên thuê dịch vụ
Nếu xưởng bạn có máy scan, có người dùng thành thạo phần mềm CAD và có thiết bị đo, bạn tự làm được nhiều trường hợp đơn giản. Với chi tiết nhiều bề mặt tự do, bánh răng không chuẩn, chi tiết lớn cần scan tại chỗ, hoặc khi cần làm luôn mẫu thử và chi tiết thật, thuê đơn vị có đủ dây chuyền sẽ nhanh hơn.
CT3D nhận dịch vụ thiết kế ngược từ chi tiết thật hoặc từ dữ liệu scan, kèm dịch vụ scan 3D và các bước in 3D, CNC, làm khuôn phía sau. Bài thiết kế ngược phụ tùng có thêm ví dụ về nhóm phụ tùng máy móc, còn bảng chi phí tham khảo nằm ở bài giá dịch vụ thiết kế ngược.
Câu hỏi thường gặp
Chi tiết vỡ thành nhiều mảnh nhỏ có làm lại được không?
Được, nếu các mảnh còn đủ để nhận ra hình dạng và các mặt chức năng. Mỗi mảnh được scan riêng rồi ghép trên phần mềm. Mảnh nào mất hẳn thì bù bằng đối xứng, lặp vòng hoặc lấy từ chi tiết đối tiếp.
Bánh răng mòn gần hết răng thì sao?
Đếm số răng, đo đường kính đỉnh ở chỗ ít mòn nhất và khoảng cách tâm với bánh răng ăn khớp. Từ đó tính module và kiểm tra với dãy module chuẩn. Có bánh răng ăn khớp còn tốt thì càng dễ.
Có cần mang cả cụm máy tới không?
Không bắt buộc, nhưng mang được chi tiết đối tiếp thì kết quả chính xác hơn rất nhiều. Với cụm lớn không tháo được, có thể scan tại chỗ.
File bàn giao là gì?
Thường là file CAD dạng STEP hoặc định dạng gốc của phần mềm (ví dụ SolidWorks), kèm STL nếu cần in 3D. Có thể kèm bản vẽ 2D ghi dung sai cho các kích thước lắp ghép.
Chi tiết làm lại có bền bằng cái cũ không?
Phụ thuộc vào vật liệu và cách gia công. Nhiều trường hợp còn bền hơn vì đã sửa điểm yếu gây gãy. Nên làm mẫu thử và chạy thử trước khi đặt số lượng.
Bạn đang có một chi tiết gãy, mòn mà không tìm được phụ tùng thay thế? Chụp ảnh vài góc, ghi rõ chi tiết lắp vào máy nào và gửi qua Zalo 0975 008 728 để kỹ sư CT3D xem trước và tư vấn hướng làm.
Nguồn tham khảo
- Wikipedia, “Reverse engineering”, phần ứng dụng trong cơ khí: https://en.wikipedia.org/wiki/Reverse_engineering
- Wikipedia, “Coordinate-measuring machine”: https://en.wikipedia.org/wiki/Coordinate-measuring_machine
- Wikipedia, “ISO metric screw thread”: https://en.wikipedia.org/wiki/ISO_metric_screw_thread
- Wikipedia, “Gear”, định nghĩa module và dãy module ưu tiên: https://en.wikipedia.org/wiki/Gear
- Wikipedia, “Rolling-element bearing”, quy ước ký hiệu ISO 15: https://en.wikipedia.org/wiki/Rolling-element_bearing

