
 English


Khách hàng mới đặt in lần đầu hay hỏi một câu: “Sao mẫu lấy về nhìn khác ảnh trên mạng vậy?”. Câu trả lời gần như luôn nằm ở khâu hậu xử lý, tiếng Anh gọi là post-processing. Máy in 3D làm ra hình dạng. Còn bề mặt mịn, màu đẹp, cảm giác cầm như hàng thật thì phần lớn do bàn tay thợ làm sau khi chi tiết rời bàn in.
Bài này gom lại cách xưởng làm hậu xử lý cho bốn công nghệ hay gặp nhất là FDM, SLA, MJF và SLM. Mỗi loại có một quy trình riêng, dùng sai cách có khi còn làm hỏng mẫu. Nếu bạn chưa rõ bốn công nghệ này khác nhau ra sao, nên đọc trước bài so sánh công nghệ in 3D SLA, FDM, SLS và SLM. Ở đây mình chỉ nói chuyện sau khi in xong.
Vì sao hậu xử lý quan trọng không kém khâu in
Một bản in 3D thô luôn có dấu vết của quá trình in. Với FDM là các vân lớp chạy ngang, vết nối đầu lớp (seam) và chỗ support để lại. Với SLA là các chân support li ti và lớp resin còn ướt. Với MJF là lớp bột bám quanh chi tiết, màu xám không đều. Với SLM là bề mặt nhám như giấy ráp, kèm theo cả đống support kim loại hàn dính vào đế.
Nếu mẫu chỉ để thử lắp ráp nội bộ, đôi khi gỡ support xong là dùng được. Nhưng nếu mẫu đem đi chụp catalogue, trình khách, làm mẫu gốc đổ khuôn silicon hay bán ra thị trường thì hậu xử lý chiếm một phần đáng kể thời gian và chi phí. Ở nhiều đơn hàng mô hình trưng bày, giờ công chà nhám và sơn còn nhiều hơn giờ máy chạy. Đây là lý do khi xem bài chi phí tạo mẫu nhanh và in 3D bạn sẽ thấy mục hoàn thiện được tính riêng.
Một điều nữa cần nhớ từ đầu: mọi bước hậu xử lý đều ăn vào kích thước. Chà nhám làm mất vật liệu, sơn lót và sơn phủ làm dày thêm. Với chi tiết cần lắp khít, bạn phải báo trước cho xưởng mặt nào là mặt lắp ghép để giữ nguyên, mặt nào là mặt thẩm mỹ được phép xử lý.
Hậu xử lý bản in FDM
FDM là công nghệ in sợi nhựa PLA, PETG, ABS, ASA, Nylon. Giá rẻ, khổ lớn, nhưng bề mặt có vân rõ nhất trong bốn loại.
Gỡ support
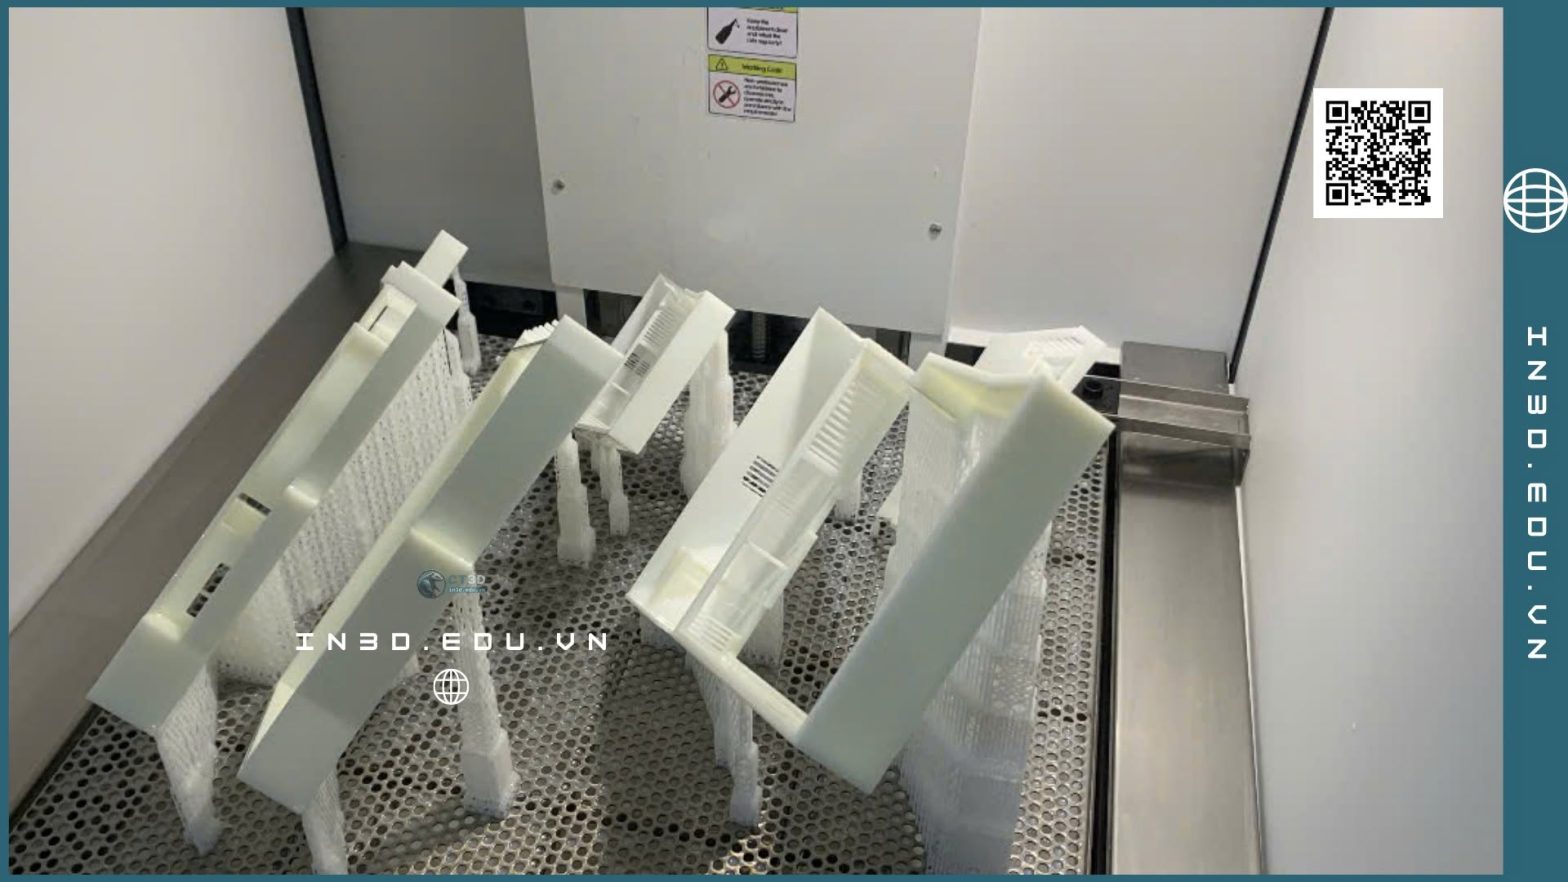
Support thường được bẻ bằng tay, dùng kìm mũi nhọn, dao trổ và mấy cây que nhọn kiểu dụng cụ nha khoa để móc ở góc hẹp. Tài liệu của Hubs về hậu xử lý FDM nhấn mạnh gỡ support là bước bắt buộc nhưng tự nó không làm bề mặt đẹp hơn, chỗ chân support thường để lại vết sần cần chà tiếp.
Nếu in hai đầu với support hòa tan thì nhàn hơn. PVA đi kèm PLA chỉ cần ngâm nước. HIPS đi kèm ABS thì tan trong limonene. Hubs gợi ý pha limonene với IPA theo tỷ lệ 1:1, ngâm và khuấy hoặc cho vào bể rung siêu âm cho nhanh. Chọn sai dung môi có thể làm chi tiết bạc màu hoặc cong vênh, nên đừng thử bừa.
Chà nhám theo cấp giấy
Nguyên tắc đơn giản: đi từ giấy nhám thô lên mịn, không nhảy cấp quá xa. Theo hướng dẫn của Hubs, nếu lớp in mỏng khoảng 0,2 mm trở xuống và bề mặt ít lỗi thì bắt đầu từ grit 150. Nếu lớp dày 0,3 mm trở lên hoặc nhiều khuyết tật thì xuống grit 100. Sau đó tăng dần 220, 400, 600, 1000, 2000. Muốn bóng hơn có thể đi tiếp lên grit 5000.
Vài kinh nghiệm ở xưởng:
- Chà ướt (wet sanding) từ grit 400 trở lên để nhựa không nóng chảy, bụi không bám lại.
- Chà theo vòng tròn nhỏ. Chà dọc theo vân lớp dễ tạo rãnh dài rất khó xóa.
- Rửa sạch mẫu giữa mỗi cấp giấy, nếu không hạt nhám thô còn sót sẽ cào xước lại.
Chi tiết in chỉ hai lớp vỏ (perimeter) thì đừng chà mạnh, chà thủng là phải bả lại. Khi đặt in mẫu để sơn đẹp, nên dặn xưởng tăng số vỏ lên 3 đến 4.
Bả matit và filler primer
Chà nhám thôi thì vân lớp FDM khó mất hết. Bước tiếp theo là lấp. Với khe nhỏ, nhiều xưởng dùng epoxy quét mỏng, ví dụ loại XTC-3D mà Hubs có nhắc, khô rồi chà dễ. Với khe lớn, mối ghép giữa các mảnh in rời, matit ô tô (autobody filler) là lựa chọn quen thuộc vì chắc, chà nhẵn được. Riêng ABS có mẹo pha “keo” bằng vụn ABS hòa acetone để trám khe, giữ đúng màu nhựa.
Sau khi bả, phun filler primer (sơn lót có độ đặc cao). Hubs khuyên chà tới khoảng grit 600 rồi mới lót, phun hai lớp mỏng, giữ bình cách mặt mẫu khoảng 15 đến 20 cm để sơn không chảy. Lớp lót màu xám giúp bạn nhìn ra ngay chỗ nào còn rỗ, còn vân. Chỗ nào lộ thì bả tiếp, chà tiếp, lót tiếp. Vòng lặp này làm hai đến ba lần là chuyện bình thường với mẫu trưng bày.
Sơn PU và sơn phủ
Lớp màu nên phun nhiều lớp mỏng, thường 2 đến 4 lớp mới đủ che. Mẫu nhỏ, chi tiết nhiều thì dùng airbrush. Mẫu lớn thì súng phun. Ở xưởng, mẫu cần bền và bóng như hàng thật thường dùng sơn PU hai thành phần, có độ cứng và chịu trầy tốt hơn sơn xịt acrylic. Cuối cùng là lớp clear coat bóng hoặc mờ tùy yêu cầu. Lưu ý chọn sơn phủ tương thích với lớp sơn màu, không thì dễ bị nhăn, cắn sơn.
Mẹo nhỏ Hubs có nói: lắc bình sơn xịt nhẹ nhàng, đừng lắc quá mạnh để tránh bọt khí.
Làm bóng ABS bằng hơi acetone (vapor smoothing)
Đây là cách làm bóng bề mặt ABS rất nhanh. Hơi acetone làm tan nhẹ lớp ngoài cùng, các vân lớp chảy mềm ra và liền lại, nhìn bóng như nhựa ép. Cách làm phổ biến là dùng hộp kín bằng thủy tinh hoặc kim loại, lót giấy thấm tẩm acetone vừa ẩm, đặt mẫu lên miếng nhôm lót để không chạm giấy ướt, đậy kín và canh thời gian.
Nghe dễ nhưng có mấy điểm phải biết:
- An toàn là trên hết. Acetone rất dễ cháy. Hubs cảnh báo nhiều dung môi dạng hơi dễ bắt lửa và có hại cho sức khỏe, phải làm ở nơi thoáng gió, đeo khẩu trang lọc hơi hữu cơ, găng tay chịu hóa chất. Tuyệt đối không đun nóng acetone bằng bếp hay máy sấy tóc. Hơi tích tụ gặp tia lửa có thể gây cháy nổ.
- Mất dung sai. Lớp ngoài bị làm mòn nên kích thước thay đổi, các cạnh sắc bị bo tròn. Hubs cũng nói vapor smoothing làm giảm độ bền cơ học và không lấp được khe hở lớn.
- Chỉ hợp với ABS và ASA. PLA không tan trong acetone. Một số người dùng THF hay MEK cho PLA nhưng độc hơn và kết quả khó kiểm soát, xưởng không khuyến khích.
Sau khi lấy ra, để mẫu bay hơi hết dung môi vài giờ rồi mới cầm, nếu không dấu tay sẽ in luôn lên bề mặt.
Nếu bạn còn phân vân chọn nhựa nào cho dễ hoàn thiện, bài vật liệu in 3D FDM PLA, ABS, PETG, ASA, TPU trên ct3dgroup.com có so sánh khá kỹ.

Hậu xử lý bản in SLA resin
SLA cho bề mặt mịn nhất trong nhóm nhựa, nên rất hợp làm mẫu gốc đổ khuôn, trang sức, figure, mẫu sản phẩm cầm tay. Nhưng bản in vừa lấy ra khỏi máy còn ướt resin và chưa đạt độ cứng cuối cùng.

Rửa resin
Bước đầu tiên là rửa resin thừa bằng IPA (cồn isopropyl) hoặc dung dịch rửa chuyên dụng. Formlabs mô tả cách làm hai bể: rửa bể “bẩn” trước, rồi tráng lại ở bể IPA sạch. Nếu dùng máy rửa thì máy tự khuấy, rửa tay thì phải tự lắc, tự khuấy. Chi tiết có lỗ nhỏ, kênh hẹp thì dùng xi lanh bơm IPA vào cho sạch resin bên trong.
Rửa quá lâu trong IPA cũng không tốt, bề mặt có thể bị trắng đục hoặc nứt nhỏ với vài loại resin. Hãy theo thời gian khuyến nghị của hãng resin bạn dùng. Rửa xong để khô hẳn trước khi chiếu UV, cồn còn đọng sẽ làm bề mặt loang.
Chiếu UV và gia nhiệt (post-cure)
Theo Formlabs, bước post-cure kết hợp ánh sáng và nhiệt để resin đạt đủ tính chất cơ học. Với resin tiêu chuẩn dùng làm mẫu ngắm thì bước này không bắt buộc, nhưng với resin kỹ thuật, resin chịu nhiệt hay resin y sinh thì bắt buộc. Thời gian và nhiệt độ mỗi loại resin khác nhau, phải tra thông số của hãng. Có một chi tiết hay: với resin trong suốt (clear), nếu bạn định phủ lớp bóng thì Formlabs khuyên có thể bỏ qua bước chiếu vì chiếu UV dễ làm ngả vàng.
Gỡ support và chà nhám
Gỡ support SLA nên làm sau khi rửa. Có xưởng gỡ trước khi chiếu UV vì lúc đó resin còn hơi mềm, cắt dễ và ít để lại vết hơn. Dùng kìm cắt sát, sau đó chà phẳng chân support.
Resin chà rất đã tay vì đã mịn sẵn. Formlabs nói muốn bề mặt mịn bóng thì chà tới khoảng grit 3000, muốn bóng như gương thì lên tới khoảng grit 12000. Chà dưới vòi nước hoặc giấy nhám ướt giúp bớt bụi, và bụi resin chưa đóng rắn hết thì không nên hít. Lau bằng khăn microfiber sau mỗi cấp.
Một mẹo trong bài của Formlabs là thoa chút dầu khoáng lên bề mặt sau khi rửa giúp mẫu nhìn mịn hơn, nhưng hiệu quả tùy hình dạng chi tiết.
Sơn lót và sơn
Resin bám sơn tốt. Formlabs khuyên dùng sơn lót dạng xịt để phủ đều nhanh. Sơn xịt hợp với mặt lớn, mặt phẳng. Mẫu có nhiều chi tiết nhỏ thì sơn cọ acrylic hoặc airbrush. Mẫu trong suốt cần phủ 2 đến 3 lớp clear trong phòng thật sạch bụi, sau khi đã chà kỹ.
Nếu bạn cần in resin khổ lớn ở TP.HCM, có thể xem thêm bài in 3D resin TPHCM hoặc trang dịch vụ in 3D SLA khổ lớn của CT3D.
Mẫu SLA làm mẫu gốc đổ khuôn silicon
Đây là trường hợp rất hay gặp. Mẫu SLA dùng làm master để đổ khuôn silicon phải được chiếu UV đủ, vì resin chưa đóng rắn hết có thể làm silicon gốc bạch kim (platinum) không đông ở bề mặt tiếp xúc. Hiện tượng này gọi là cure inhibition. Nhiều xưởng phủ thêm một lớp sơn lót hoặc clear trước khi đổ khuôn để chắc ăn. Bài silicon bạch kim và silicon thiếc trong loạt này giải thích kỹ chuyện chọn silicon, còn quy trình từ mẫu tới khuôn bạn xem ở bài tạo mẫu nhanh làm khuôn silicon.

Hậu xử lý bản in MJF nylon PA12
MJF của HP in từ bột nylon PA12, không cần support vì bột xung quanh tự đỡ chi tiết. Bản in ra có màu xám, bề mặt hơi nhám kiểu da cam, khá bền và chịu lực tốt, nên hay dùng làm chi tiết chức năng, vỏ thiết bị, jig, đồ gá.

Làm nguội, lấy chi tiết và làm sạch bột
Sau khi in, cả khối bột phải được để nguội từ từ rồi mới lấy chi tiết ra. Lấy nóng quá sớm dễ cong vênh. Chi tiết được phủi bột bằng cọ, khí nén, sau đó phun bi (bead blasting) để sạch hẳn bột bám và bề mặt đều màu hơn. Bột chưa dùng được sàng lọc để tái sử dụng một phần.
Nhuộm màu
Màu xám tự nhiên của PA12 không phải ai cũng thích. Cách phổ biến nhất là nhuộm đen (dyeing): ngâm chi tiết trong bể thuốc nhuộm nóng, nylon xốp nhẹ ở bề mặt nên ăn màu vào trong một lớp mỏng. Ưu điểm lớn là gần như không làm thay đổi kích thước, khác hẳn sơn. Vết xước nhẹ cũng không lộ màu trắng ngay như hàng sơn. Màu đen là đều và đẹp nhất. Màu khác có thể làm nhưng do nền xám nên màu sáng thường không tươi.
Vapor smoothing cho PA12 và sơn
PA12 cũng có công nghệ làm mịn bằng hơi hóa chất, nhưng dùng máy chuyên dụng trong buồng kín, không làm thủ công như acetone với ABS. Bề mặt sau xử lý kín hơn, dễ lau chùi, gần với nhựa ép. Nếu cần màu theo mã Pantone thì vẫn có thể chà, lót và sơn như FDM, chỉ là bề mặt nylon nên dùng sơn lót bám dính tốt cho nhựa.
Thông tin thêm về MJF bạn xem ở trang dịch vụ in 3D MJP/MJF PA12.
Hậu xử lý bản in kim loại SLM
Đây là nhóm hậu xử lý nặng nhất, giấy nhám thôi là không đủ, phải có máy móc. Bài Wikipedia về SLM ghi nhận khâu gỡ support kim loại và xử lý bề mặt có thể tốn khá nhiều thời gian, thường phải dùng gia công cắt gọt, cắt dây EDM và mài.
Giảm ứng suất và tách khỏi đế
Chi tiết SLM in xong còn dính chặt vào tấm đế kim loại. Trước khi cắt ra, nhiều loại vật liệu cần ủ giảm ứng suất (stress relief) ngay khi còn trên đế để chi tiết không bị biến dạng khi tách. Sau đó cắt khỏi đế bằng máy cắt dây EDM hoặc cưa. Support kim loại thì bẻ, cắt, mài từng chỗ.
Xử lý nhiệt và HIP
Tùy hợp kim và yêu cầu, chi tiết có thể đi tiếp qua các bước xử lý nhiệt. Wikipedia nêu ví dụ hợp kim đồng CuCrZr cần ủ dung dịch rồi hóa già để đạt độ bền cuối, còn HIP (ép đẳng tĩnh nóng) cùng với phun bi là những bước làm thay đổi đáng kể cơ tính so với vật liệu đúc hay rèn. Với chi tiết chịu tải trong hàng không, y tế, HIP giúp đóng các lỗ rỗng siêu nhỏ bên trong.
Phun bi, gia công và đánh bóng
Bề mặt SLM thô có kết cấu hạt. Phun bi thủy tinh hoặc bi gốm cho bề mặt mờ đều, sạch bột dính. Mặt lắp ghép, lỗ ren, mặt làm kín thì phải gia công CNC lại cho đúng dung sai. Nếu muốn bóng gương thì đánh bóng cơ khí, đánh bóng điện hóa hoặc như Wikipedia có nhắc là đánh bóng bằng laser, làm nóng chảy nhẹ các đỉnh nhám cho kim loại lỏng chảy xuống lấp rãnh.
Vì vậy khi thiết kế chi tiết in kim loại, nên chừa lượng dư gia công ở các mặt quan trọng. Phần này có trong bài thiết kế 3D để in 3D theo nguyên tắc DfAM. Muốn biết thêm về dịch vụ, bạn có thể đọc bài in 3D kim loại TPHCM hoặc trang dịch vụ in 3D kim loại.

Mạ và xi bản in 3D
Mạ là cách làm mẫu nhựa trông như kim loại thật, hay dùng cho cúp, logo, mô hình trưng bày, phụ kiện thời trang. Nhựa không dẫn điện nên không mạ điện trực tiếp được. Thợ phải phủ một lớp sơn dẫn điện trước (thường là sơn gốc đồng hoặc graphite), sau đó mới mạ đồng, mạ niken, rồi xi vàng hoặc xi crom. Bề mặt trước khi mạ phải chà và lót cực kỳ mịn, vì lớp mạ bóng sẽ làm lộ rõ mọi vết xước nhỏ.
Với ngân sách thấp hơn, có thể dùng sơn hiệu ứng crom hoặc sơn nhũ kim loại. Nhìn xa khá giống mạ nhưng độ bóng và độ bền không bằng.
Chi tiết in kim loại SLM thì có thể mạ, anode hóa (với nhôm) hoặc nhuộm đen như chi tiết gia công bình thường.

Bảng chọn nhanh theo công nghệ
| Công nghệ | Bước bắt buộc | Hoàn thiện phổ biến | Lưu ý |
|---|---|---|---|
| FDM | Gỡ support | Chà nhám, bả, filler primer, sơn PU, acetone cho ABS | Vân lớp rõ, cần nhiều công nhất để đẹp |
| SLA | Rửa IPA, chiếu UV, gỡ support | Chà ướt, sơn lót, sơn, clear | Không hít bụi resin, chiếu đủ nếu làm master khuôn |
| MJF | Làm nguội, làm sạch bột, phun bi | Nhuộm đen, vapor smoothing, sơn | Nhuộm gần như không đổi kích thước |
| SLM | Giảm ứng suất, cắt đế, gỡ support | Phun bi, gia công CNC, đánh bóng, xử lý nhiệt, HIP | Chừa lượng dư gia công ở mặt quan trọng |

Khi đặt in, nên dặn xưởng những gì
Để mẫu lấy về đúng ý, khi gửi file bạn nên nói rõ mấy điều sau. Mẫu dùng để làm gì: thử lắp, trình khách, chụp ảnh hay làm mẫu gốc đổ khuôn. Mặt nào là mặt thẩm mỹ, mặt nào là mặt lắp ghép không được chà. Màu và độ bóng mong muốn, có mã màu thì càng tốt. Có cần chịu nắng, chịu nước hay không, vì điều này quyết định loại sơn.
Nếu file còn lỗi mesh, thành quá mỏng thì hậu xử lý cũng khó cứu. Bạn có thể kiểm tra trước theo bài sửa file STL lỗi trước khi in 3D trong loạt bài này.
Câu hỏi thường gặp
Hậu xử lý có làm sai kích thước mẫu không?
Có. Chà nhám làm mất vật liệu, sơn lót và sơn làm dày thêm, vapor smoothing làm tròn cạnh. Với chi tiết lắp ghép, nên dặn xưởng giữ nguyên các mặt chức năng hoặc chừa dung sai khi thiết kế.
PLA có làm bóng bằng acetone được không?
Không. Acetone chỉ làm tan ABS và ASA. PLA muốn đẹp thì chà nhám, bả và sơn, hoặc in bằng SLA ngay từ đầu nếu cần mịn.
Bản in resin có cần chiếu UV nếu chỉ để trưng bày?
Với resin tiêu chuẩn, Formlabs cho biết post-cure không bắt buộc. Nhưng chiếu đủ giúp mẫu cứng hơn, ít dính tay và cần thiết nếu dùng mẫu đó làm master đổ khuôn silicon.
Nhuộm và sơn PA12 khác nhau thế nào?
Nhuộm ăn vào một lớp mỏng bề mặt, gần như không đổi kích thước, trầy nhẹ không lộ màu. Sơn cho được nhiều màu và độ bóng hơn nhưng dày thêm và có thể bong khi va đập.
Hậu xử lý thường mất thêm bao lâu?
Tùy mức hoàn thiện. Gỡ support và làm sạch có thể xong trong ngày. Mẫu trưng bày chà, bả, sơn nhiều lớp thường cần thêm vài ngày vì mỗi lớp sơn phải chờ khô.
Cần làm mẫu in 3D hoàn thiện đẹp?
CT3D nhận in 3D FDM, SLA khổ lớn, MJF PA12 và kim loại SLM, kèm hậu xử lý từ gỡ support, chà nhám đến sơn hoàn thiện, và có thể đổ khuôn nhân bản sau đó. Bạn xem thêm các công nghệ tại dịch vụ in 3D của CT3D Group, hoặc gửi file 3D qua Zalo/hotline 0975 008 728 để được báo giá theo file.
Nguồn tham khảo
- Formlabs, “Post-processing and finishing SLA prints”: https://formlabs.com/blog/post-processing-and-finishing-sla-prints/
- Hubs (Protolabs Network), “Post-processing FDM printed parts”: https://www.hubs.com/knowledge-base/post-processing-fdm-printed-parts/
- Wikipedia, “Selective laser melting”: https://en.wikipedia.org/wiki/Selective_laser_melting

